EN
حقیقت سخت در مورد کاربیدها در ریخته گری چدن داکتیل
چهار سوراخ در یک دوره تولید، مته شروع به دود کردن می کند. گواهی مواد می گوید چدن شکل پذیر، درجه 80-55-06. بررسی نقطه سختی در نزدیکی یک گذرگاه هستهدار، 312 HBW را نشان میدهد، بسیار بالاتر از مشخصات. چیپس ها به جای فرهای تمیز، کوتاه، شن، و خاکستری هستند. این قطعه از نظر ابعادی سازگار است، اما ماشینکاری آن دشوار و تحت بار خطرناک خواهد بود. علت تقریباً مطمئناً کاربیدها است.
کاربیدها در ریخته گری های چدن شکل پذیر به ندرت در بازرسی های ورودی ظاهر می شوند. آنها پشت یک سختی متوسط قابل قبول و یک سطح تمیز پنهان می شوند. هنگامی که ابزارها در عرض چند دقیقه فرسوده می شوند، نخ ها پاره می شوند یا تست فشار ناموفق می شود، قابل مشاهده می شوند. درک اینکه چه چیزی آنها را ایجاد می کند و چگونه ریخته گری ها آنها را دور نگه می دارند مستقیم ترین راه برای جلوگیری از پرداخت دو بار برای یک مشکل است: یک بار در ریخته گری، یک بار در ماشینکاری و ضمانت.
تفاوت عملی بین یک ریخته گری چدن داکتیل قابل اعتماد و یک قطعه مشکل ساز معمولاً سختی متوسط نیست. عدم وجود فازهای سخت و شکننده دقیقاً در مناطقی است که باید ماشین کاری و بارگیری شوند.
کاربیدها چیست و چرا ظاهر می شوند
در یک به درستی جامد چدن نشکن ساختار، کربن به عنوان گرافیت کروی در طول انجماد یوتکتیک رسوب می کند. این گرههای گرافیت به آهن انعطافپذیری، ظرفیت میرایی و ماشینکاری آن را میدهند. دگرگونی به زمان و شرایط هسته بستگی دارد.
وقتی سرعت خنکسازی موضعی خیلی سریع است، یا زمانی که ترکیب مذاب از ناحیه پایدار در برابر گرافیت دور میشود، کربن مستقیماً با آهن ترکیب میشود و سمنتیت (Fe3C) را تشکیل میدهد. اگر سمنتیت یک شبکه متصل را تشکیل دهد، ساختار کاربید لدبوریتی نامیده می شود. این همان فازی است که به آهن سفید سختی می دهد، اما در چدن شکل پذیر یک عیب است نه یک ویژگی طراحی.
تحقیقات انجماد روی آهن گرهی به همین عوامل اشاره دارد:
- خنک کننده سریع در مقاطع نازک. دیوارههای سیلندر، دندههای پمپ و لبههای راهنما سریعتر از باسهای سنگین جامد میشوند و زمان کمی برای رشد گرافیت باقی میگذارند.
- معادل کربن کم مقدار CE کمتر از حدود 4.3 انجماد را به سمت تشکیل کاربید سوق می دهد.
- عناصر تثبیت کننده کاربید کروم، منگنز، مولیبدن، وانادیم، و بور سمنتیت را حتی در سطوح متوسط افزایش می دهند و اغلب از طریق ضایعات فولادی نظارت نشده وارد می شوند.
- محو شدن تلقیح تلقیح محل های هسته زایی مورد نیاز گرافیت را تامین می کند. مایه تلقیح بسیار کم، یا تاخیر بسیار طولانی قبل از ریختن، مذاب را بدون آن محل ها باقی می گذارد.
- شرایط حرارتی موضعی آخرین نواحی انجماد یک ریخته گری جایی است که کاربیدهای عظیم متمرکز می شوند.
"کاربیدها خاطره ریخته گری از تاریخچه خنک کننده خود هستند. سوال این است که آیا شما آن حافظه را قبل از ماشین کاری می خوانید یا بعد از شکست."
اطلاعات کاربیدها به طور خودکار علت رد شدن نیستند. برخی از مشخصات صنعتی تا 3 درصد کاربید را بر اساس سطح در مناطق غیرعملکردی تعریف شده تحمل می کنند. موضوع این است که آیا تسامح مستند و توافقی است یا تصادفی کشف شده است.
کاری که کاربیدها با ماشین کاری و عمر خدمات انجام می دهند
قانون اول مشکلات کاربید: آنها محلی هستند. یک نقطه سرد در یک حفره قالب می تواند یک ناحیه کاربید ایجاد کند در حالی که بقیه قسمت های ریخته گری صدا هستند. نمونههای کششی متوسط میتوانند عبور کنند، و ریختهگری همچنان میتواند یک کاتر یا ترک در سرویس را از بین ببرد.
ماشینکاری معمولاً جایی است که مشکل ابتدا ظاهر می شود. سمنتیت بسیار سخت تر از ماتریس پرلیتی یا فریتی است، بنابراین ابزار برشی که از ناحیه کاربید عبور می کند ضربه های سختی را تجربه می کند. عمر ابزار کاهش می یابد، کنترل ابعادی ناپایدار می شود، و پاره می شود. در حفاری، تفاوت بین دسته خوب و بد در چند سوراخ اول قابل مشاهده است.
از نظر عملکرد، کاربیدها توانایی مواد را برای تغییر شکل پلاستیکی از بین می برند. ریخته گری با شبکه کاربید مشخص مانند آهن سفید رفتار می کند: سخت تر، اما شکننده تر. ازدیاد طول می تواند به زیر 3 درصد برسد، انرژی ضربه به شدت کاهش می یابد، و قطعه به بریدگی ها و غلظت تنش حساس می شود. این برای بدنه پمپ تحت فشار، محفظه کمپرسور تحت سیکل حرارتی، و سازههای ماشین ابزار که باید تراز را حفظ کنند، اهمیت دارد.
| اموال | آهن داکتیل معمولی | با شبکه کاربید |
|---|---|---|
| سختی (HBW) | 170 - 250 | 300 - 500 محلی شده است |
| ازدیاد طول (%) | 6 - 18 | زیر 3 |
| چقرمگی ضربه (J) | 8 - 25 | زیر 5 |
| ماشین کاری | با ابزار استاندارد خوب است | فقیر؛ سایش و بریدگی سریع |
| رفتار شکست | تغییر شکل شکل پذیر با هشدار قابل مشاهده | شکستگی شکننده بدون هشدار قابل توجه |
خطر. در یک بخش حاوی فشار، یک ناحیه کاربید در گوشه داخلی به عنوان شروع کننده ترک عمل می کند. هنگامی که فشار اعمال می شود، منطقه سخت نمی تواند فشار را تحمل کند و شکست از نشتی قبل از شکست به شکستگی ناگهانی تغییر می کند.
کنترل های فرآیندی که کاربیدها را خارج می کند
کنترل کاربید به چهار متغیر بستگی دارد: شیمی، تلقیح، سرعت سرد شدن و عملیات حرارتی. قوی ترین کارخانه های ریخته گری هر چهار را به عنوان یک سیستم مدیریت می کنند، نه به عنوان ایست بازرسی جداگانه.
شیمی و کربن معادل
برای آهن داکتیل مهندسی عمومی، معادل کربن معمولاً بین 4.3 تا 4.6 درصد و سیلیکون بین 2.2 تا 2.8 درصد نگهداری می شود. حد پایین بسیار مهم است: در زیر CE یوتکتیک، مذاب بدون توجه به کیفیت تلقیح مستعد بارش کاربید می شود.
تلقیح دیرهنگام و مطمئن
تلقیح محل های هسته زایی را برای گرافیت اضافه می کند. تلقیح دیرهنگام، که در جریان ریختن یا در هنگام انتقال ملاقه انجام می شود، بیشترین تعداد هسته را زمانی که فلز وارد قالب می شود، می دهد. فاصله بین تلقیح و ریختن به اندازه مقدار تلقیح است. تلقیح محو شده یکی از دلایل اصلی ناسازگاری دسته به دسته است.
سرعت خنک کننده و طراحی بخش
طراح ریختهگری و ریختهگری باید مقاطع نازک، انتقالهای تیز و گذرگاههای هستهدار را قبل از برش الگو بررسی کنند. اجزای کمپرسور دیوار نازک یک مثال کلاسیک هستند: کانالهای خنککننده، دیوارههای باریک و مناطق رزوهدار مکانهای متعددی را با نرخ خنککننده محلی بالا ایجاد میکنند. ریخته گری هایی که به طور منظم چنین قطعاتی را تولید می کنند، دروازه، دمای ریختن، و شرایط قالب را برای ماندن در محدوده پایدار در برابر گرافیت تطبیق می دهند.
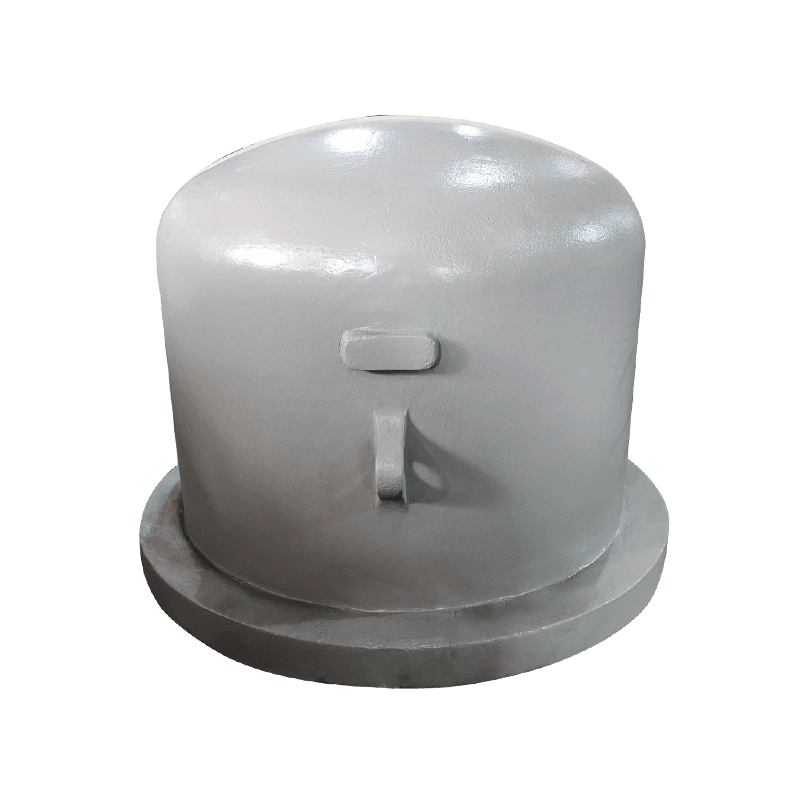
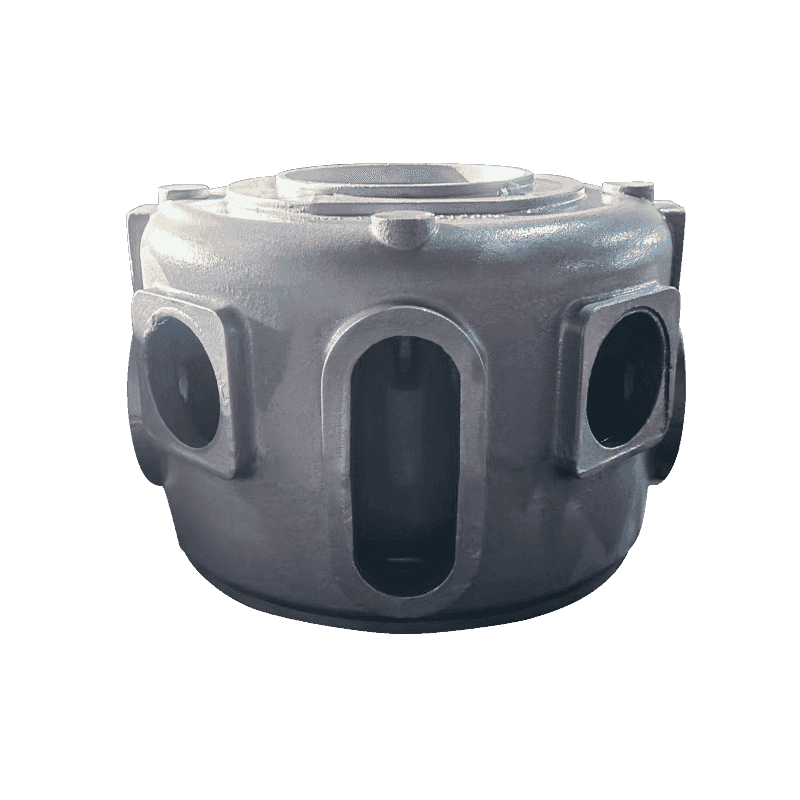
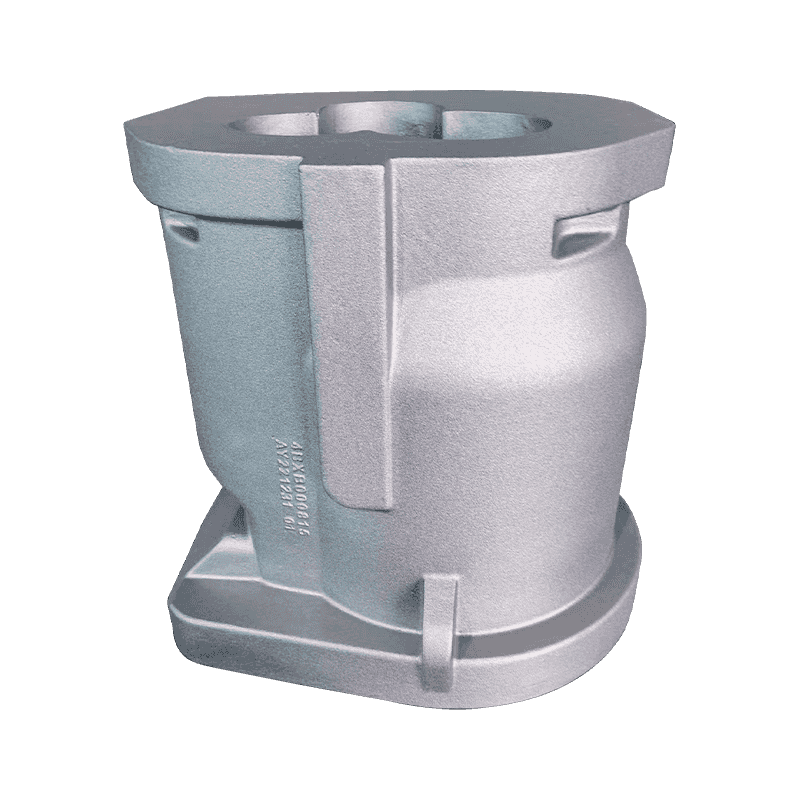
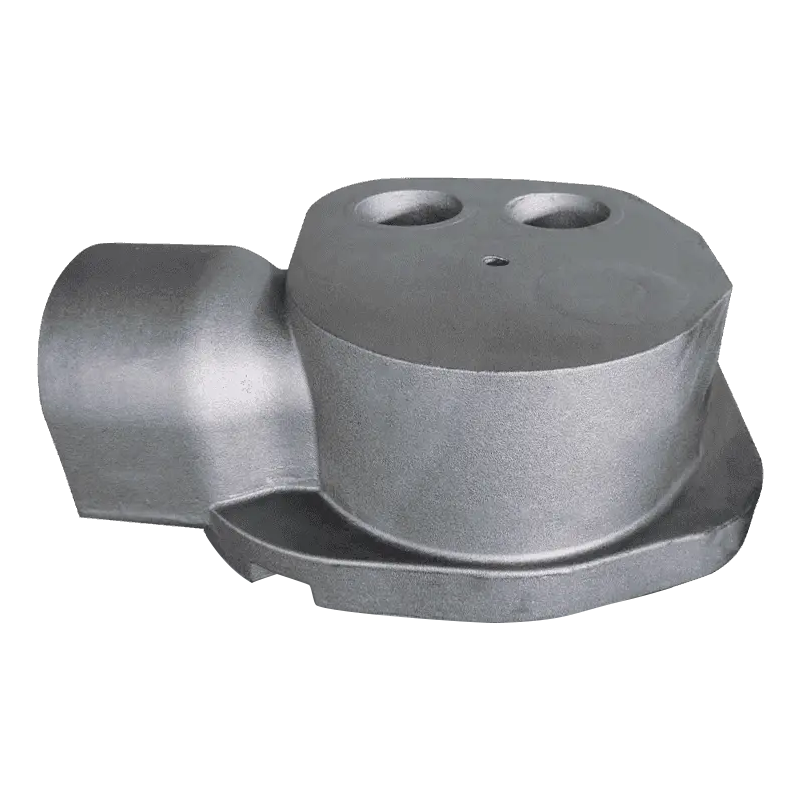
 سیلندر کمپرسور HT250 با ریخته گری شن و ماسه رزین این سیلندر تحمل فشار بر قالب گیری شن و ماسه چدنی و رزینی HT250 با مقاومت بالا متکی است. دیوارههای نازک و کانالهای خنککننده آن مناطق مستعد کاربید را ایجاد میکنند و خطرات ناحیه انتقالی را که در اینجا مورد بحث قرار میگیرند مستقیما مرتبط میسازند. مشاهده محصول →
هنگامی که یک بخش نازک در مجاورت بخش سنگین قرار می گیرد، زمان انجماد به طور ناگهانی تغییر می کند و این منطقه انتقال جایی است که کاربیدها ترجیح می دهند ظاهر شوند. بررسی الگوها، شعاعهای انتقال و خنکسازی کنترلشده قالب بهجای اصلاح بعداً از بروز مشکل جلوگیری میکند.
عملیات حرارتی به عنوان یک گام اصلاحی
اگر کاربیدها قبلاً تشکیل شده باشند، فریتیزاسیون آنها را حل می کند. نگه داشتن مواد ریخته گری در دمای حدود 900 درجه سانتیگراد به مدت یک تا سه ساعت و سپس سرد شدن آهسته، باعث می شود سمنتیت تجزیه شود و کربن به صورت گرافیت رسوب کند. عملیات حرارتی ریخته گری ماشین ابزار از همین منطق پیروی می کند: ماتریس را به سختی مشخص شده برسانید و فازهای ناپایدار را حذف کنید. عملیات حرارتی هزینه و زمان و انرژی دارد، بنابراین ریخته گری ها آن را به عنوان یک مرحله اصلاحی، نه جایگزینی برای کنترل فرآیند در نظر می گیرند.
ریختهگریهای ماشینآلات، با بخشهای سنگین و زمانهای سرد طولانی، کمتر در معرض کاربیدهای جدار نازک قرار میگیرند، اما همچنان به یک چرخه بازپخت تعریف شده برای ارائه ساختاری پایدار و یکنواخت نیاز دارند.
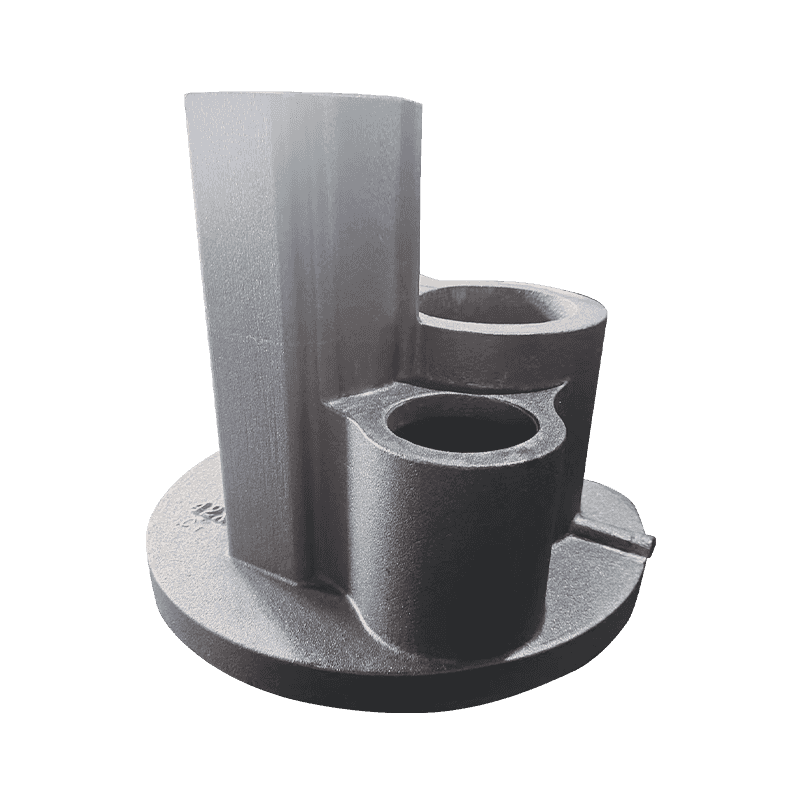
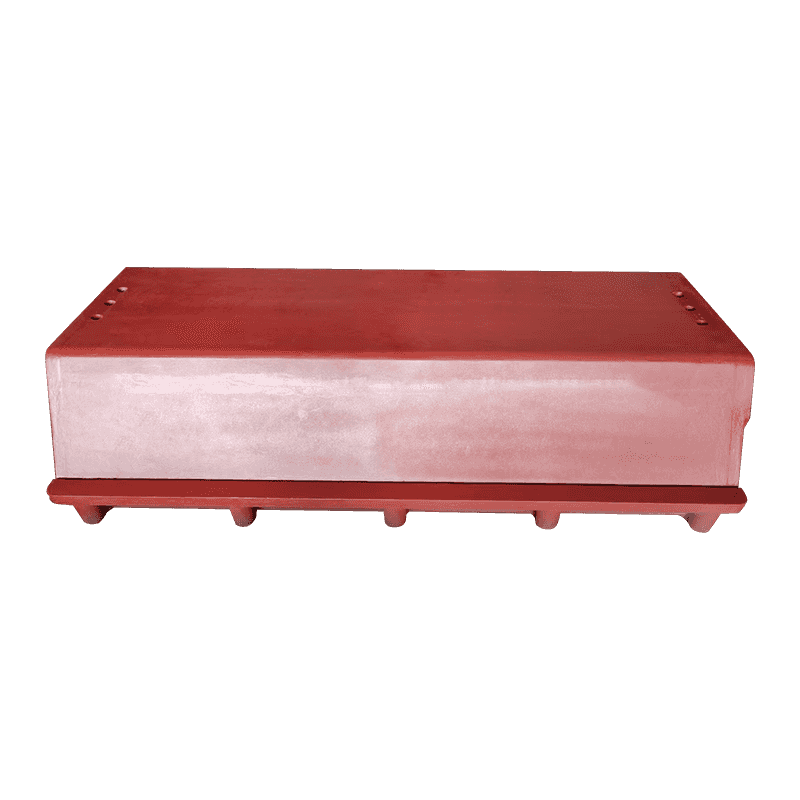
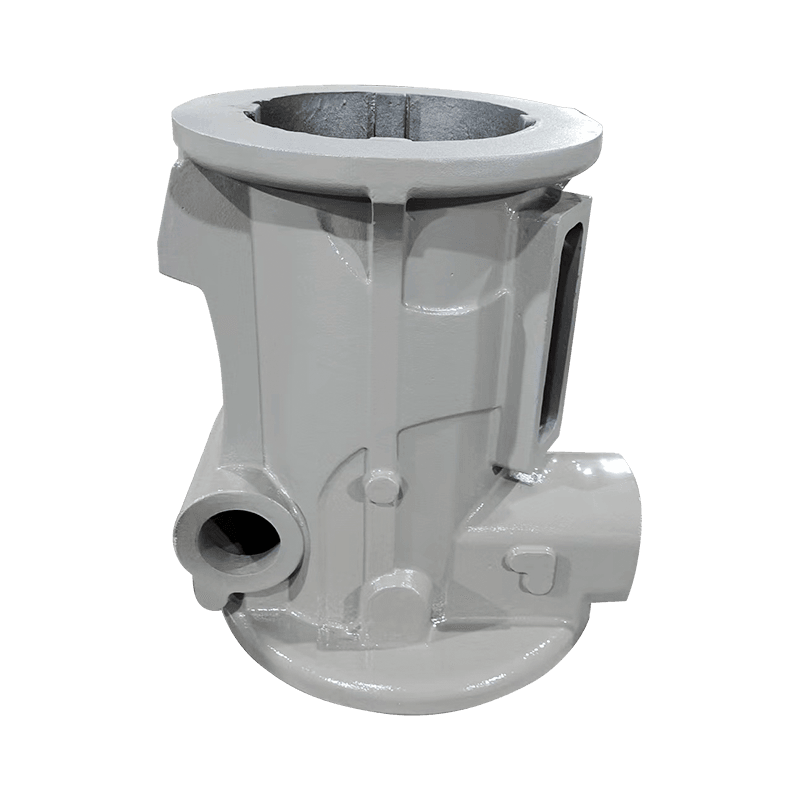
 پایه ماشین پایدار برای پشتیبانی ماشین ابزار این پایه که به عنوان پایه ساختاری ماشین ابزار عمل می کند، سفتی و مقاومت در برابر لرزش را فراهم می کند. متن اطراف تاکید میکند که ریختهگریهای مقاطع سنگین هنوز به یک چرخه بازپخت تعریفشده برای ساختار یکنواخت و منسجم نیاز دارند. مشاهده محصول →
موفقیت ریختهگری که محدودیتهای شیمی شدید، تلقیح دیرهنگام، و چرخه بازپخت مشخص را اجرا میکند، میتواند آهن داکتیل تولید کند که از دستهای به دسته دیگر به طور یکسان ماشینکاری میشود. ارزش این ثبات بیشتر از صرفه جویی در ترکیب شارژ ارزانتر است.
قبل از ثبت سفارش چه چیزی را باید تأیید کرد
کاربیدها یک نتیجه فرآیند هستند، نه یک رویداد تصادفی. چند سوال هدفمند، ریخته گری را که فرآیند آن را کنترل می کند، از سازمانی که امیدوار به بهترین ها است جدا می کند. این بررسی ها زمان کمی می برد و از غافلگیری مشکلات کاربید پس از شروع ماشینکاری جلوگیری می کند.
- گواهی کامل شیمی را مرور کنید. بیشتر گواهینامه ها کربن و سیلیکون را فهرست می کنند. همچنین محدودیت کروم، منگنز، مولیبدن و وانادیوم را بخواهید. تأمینکنندهای که این موارد را گزارش نمیکند ممکن است آنها را نظارت نکند.
- نحوه تلقیح را بپرسید. تلقیح جریان یا ملاقه در آخرین مرحله یک سیگنال قوی است که نشان می دهد هسته زایی جدی گرفته می شود.
- ماتریس و عملیات حرارتی را تعریف کنید. بیان کنید که آیا قطعات ریخته گری به صورت ریخته گری، نرمال یا بازپخت تحویل داده می شوند و کدام ریزساختار در مناطق بحرانی مورد انتظار است.
- درخواست نقشه سختی در مقاله اول. سختی را در مقاطع نازک و نزدیک سوراخهای ماشینکاری شده، نه تنها بر روی نوار تست ریختهگری جداگانه بررسی کنید. شکاف بین سختی نوار تست و سختی محلی جایی است که کاربیدها پنهان می شوند.
- پذیرش کاربید در هر منطقه را بنویسید. اگر نقاشی نمی تواند کاربیدها را در یک منطقه خاص تحمل کند، این را بگویید. اگر مقادیر کم در جای دیگری قابل قبول است، آن را هم بگویید.
ریخته گری پمپ و شیر یک مورد معمولی است که این گفتگو جواب می دهد. بدنه پمپ باید فشار محکمی داشته باشد، در چندین وجه ماشین کاری شده و تحت دمای متغیر قابل اعتماد باشد. بحث کاربید به سرعت از "مجاز هستند" به "کجا مجاز هستند" حرکت می کند.
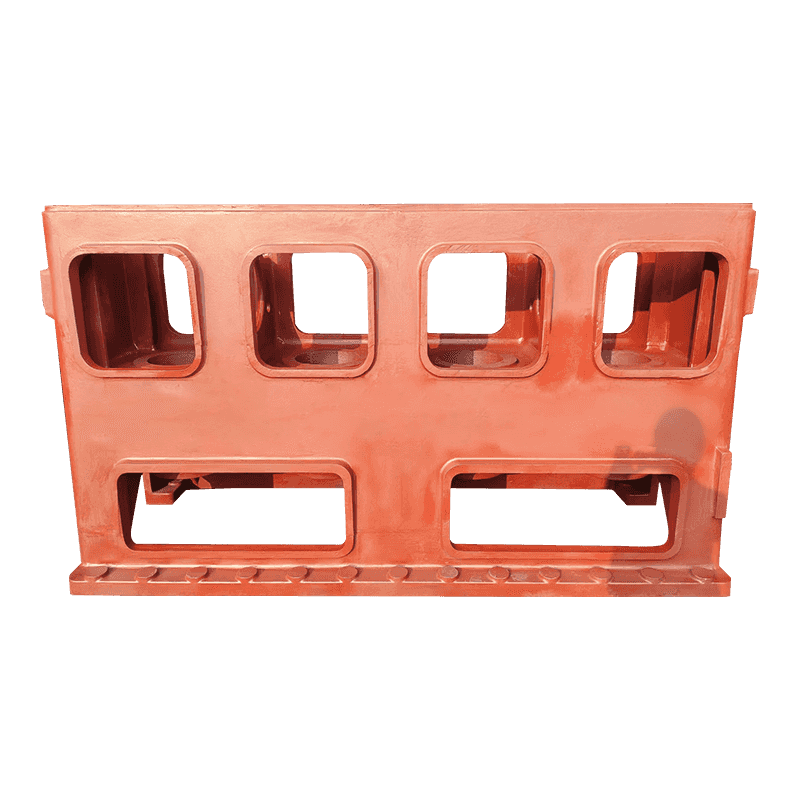
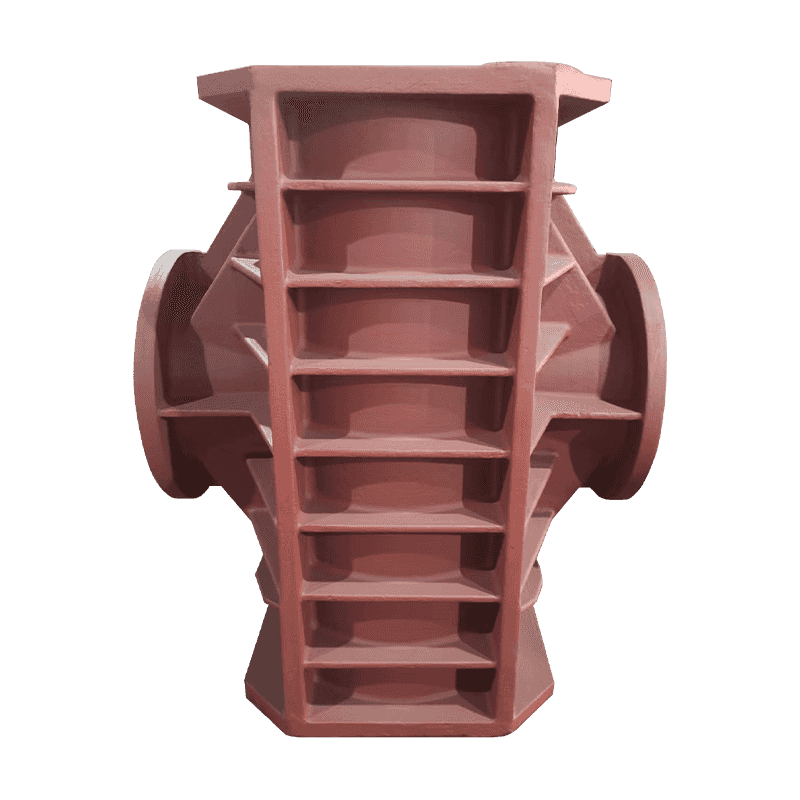
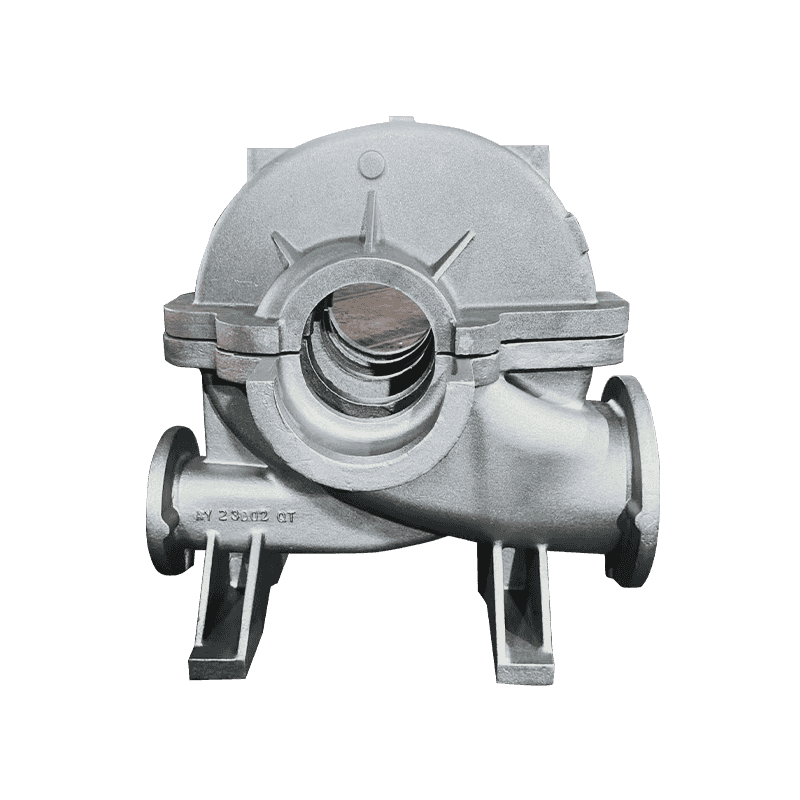
 ریخته گری بدنه پمپ با ساختار محکم فشار این پمپ و بدنه شیر جریان سیال را هدایت می کند و شیر را با کانال های یکپارچه پشتیبانی می کند. چندین چهره ماشین کاری شده و الزامات فشار محکم آن با بحث محل کاربید هماهنگ است و آن را به یک مورد کلیدی برای بررسی تبدیل می کند. مشاهده محصول →
قبل از درخواست قیمت، سبد موجود تامین کننده را بررسی کنید. ریخته گری که قبلاً هندسه مشابهی تولید می کند مزیت قابل اندازه گیری دارد. شما می توانید محدوده محصول را بررسی کنید و قضاوت کنید که آیا ریخته گری در تولید با قطعات مورد نیاز شما مطابقت دارد یا خیر.
هشدار. یک مظنه به میزان قابل توجهی کمتر از میانگین بازار سزاوار سؤالات اضافی است، نه کمتر. تفاوت بین شارژ کنترل شده و شارژ ارزان اغلب در مقدار عناصر تثبیت کننده کاربید وارد مذاب قابل مشاهده است.
غذای آماده: کاربیدها را می توان مدیریت کرد، اما فقط اگر بخواهید
تشکیل کاربید در ریخته گری های چدن شکل پذیر قابل پیش بینی است. از سرعت خنکسازی محلی، ترکیب و شرایط هستهزایی ناشی میشود و میتوان آن را از طریق طراحی فرآیند عمدی کنترل کرد. هزینه پیشگیری اندک است: محدودیت های شیمی منظم، تلقیح به موقع، و مرحله عملیات حرارتی در صورت نیاز. هزینه کشف دیرهنگام کاربیدها زیاد است: ماشینکاری از بین رفته، آزمایشهای فشار ناموفق، خرابی ماشینها و تحویلهای مورد مناقشه.
بهترین زمان برای مقابله با کاربیدها قبل از برش الگو و امضای سفارش خرید است. دومین زمان مناسب اکنون است، در حالی که هنوز مشخصات، طرح راستیآزمایی و مکالمه با تامینکننده خود را کنترل میکنید.