EN
یک توپی روتور چدن شکلپذیر برای یک توربین بادی مدرن میتواند بیش از ده تن وزن داشته باشد. ریختهگری میشود، ماشینکاری میشود و سپس به برجی که ممکن است سیصد متر از سطح زمین بلند شود، پیچ میشود. پس از نصب، میلیونها بار در دمای منفی چهل درجه سانتیگراد بارگیری و تخلیه میشود و انتظار میرود تا بیست سال یا بیشتر از نظر ساختاری سالم بماند.
این ترکیبی از مقاطع سنگین، آب و هوای خشن، و خدمات تحت تسلط خستگی به همین دلیل است که ریختهگری توربینهای بادی تقریباً به همان اندازه که فولاد برای شفت اصلی مشخص شده است در آهن داکتیل فریتی EN-GJS-400-18U-LT مشخص میشود. چدن داکتیل استحکام و چقرمگی را به طراح میدهد تا اشکال ساختاری بزرگی را شکل دهد و این کار را با هزینههای ریختهگری و ماشینکاری انجام میدهد که جایگزینهای فولادی آهنگری یا ساخته شده نمیتوانند با آن مطابقت داشته باشند.
چرا ریخته گری چدن داکتیل بر سخت افزار توربین بادی غالب است؟
در چدن داکتیل، گرافیت داخل ریزساختار کروی است نه پوسته مانند. این گرهها ماتریس فلزی شکلپذیر را بسیار کمتر از ورقههای گرافیتی تیز آهن خاکستری قطع میکنند، به همین دلیل است که چدن شکلپذیر ازدیاد طول قابل اندازهگیری و استحکام ضربه را در طیف وسیعی از دماها ارائه میکند. برای اجزای توربین بادی، نتیجه عملی ماده ای است که می تواند بارهای سنگین را حمل کند، در آب و هوای سرد زنده بماند و در ساختارهای بزرگ نزدیک به شبکه مانند توپی ها، قاب ها و محفظه ها ریخته شود.
ریختهگریهای اصلی توربینهای بادی ساخته شده از آهن داکتیل عبارتند از:
- هاب های روتور
- محفظه های بلبرینگ اصلی
- فریم تخت و فریم اصلی
- محفظه های گیربکس
- بازوهای گشتاور
- محفظه های درایو انحراف و پیچ
- کالیپرهای ترمز و براکت های نصب
آهن خاکستری ارزانتر و آسانتر ریختهگری میشود، اما گرافیت پولکی آن را شکننده میکند. محدود به قطعات کم بار مانند وزنه های تعادل، روکش ها و سینی کابل است. فولاد ریختهگری مقادیر استحکام بالاتری را روی کاغذ ارائه میکند، اما دمای ذوب بالاتر، قالبگیری گرانتر، زمانهای ماشینکاری طولانیتر و تمایل بیشتر به عیوب انقباض، آن را به جای یک قاعده استثنایی برای این اجزای مقاطع بزرگ تبدیل میکند. به همین دلیل است که آهن داکتیل، خانواده موادی که امیدواریم بتوانیم در آن شفافتر شویم چدن داکتیل چیست؟ ، مرکز هر بحث ریخته گری توربین بادی را اشغال می کند.
EN-GJS-400-18U-LT: درجه ای که دسته را مشخص می کند
بیشتر مشخصات توربینهای بادی اروپایی به استاندارد EN 1563 اشاره میکنند و EN-GJS-400-18U-LT، آهن داکتیل فریتی با دمای پایین را که قبلاً GGG 40.3 نامیده میشد، نامیده میشوند. کد درجه مواد را توضیح می دهد: حداقل استحکام کششی 400 مگاپاسکال، حداقل کشیدگی 18 درصد، U برای آزمایش ضربه اجباری بریدگی، و LT برای چقرمگی در دمای پایین.
حداقل الزامات معمولی برای این درجه در کاربردهای توربین بادی در زیر خلاصه شده است.
| اموال | حداقل نیاز | شرایط تست |
|---|---|---|
| استحکام کششی Rm | 400 مگاپاسکال | نمونه آزمایش ریخته گری جداگانه |
| 0.2٪ مقاومت اثبات Rp0.2 | 240 مگاپاسکال | نمونه آزمایش ریخته گری جداگانه |
| کشیدگی A | 18% | نمونه آزمایش ریخته گری جداگانه |
| مقاومت ضربه KV | 12 جی متوسط، 9 جی تک | در -20 درجه سانتیگراد، بریدگی V |
| گزینه دمای پایین | میانگین 10 جی | در -40 درجه سانتی گراد، توسط بسیاری از OEM ها اضافه شده است |
نیاز حیاتی ماتریس فریتی است. فریت فاز نرم و انعطاف پذیر چدن است. هنگامی که ندول های گرافیت را احاطه می کند، یک ترک در حال رشد باید به جای عبور از پرلیت سخت، به طور مداوم مسیر خود را دوباره آغاز کند. U در نام گذاری به این معنی است که ارزش ضربه باید نشان داده شود، نه فرض، بنابراین یک ریخته گری باید ریزساختار ریخته گری یا آنیل شده را با دقت کنترل کند. برای مکانهای نصب شمالی، OEMهای توربین معمولاً آزمایش ضربه -40 درجه سانتیگراد، حداقل گرهداری بالاتر یا هر دو را اضافه میکنند. اگر یک کارخانه ریخته گری نتواند آن مقادیر را در یک بخش توپی دو تنی تضمین کند، ریخته گری قبلاً مشخصات را قبل از خروج از مغازه رد کرده است.
زندگی خستگی بر طراحی حاکم است
ریختهگریهای توربینهای بادی بر اساس خستگی طراحی شدهاند تا مقاومت استاتیک. محدوده تنش در یک هاب یا قاب بستر می تواند ده میلیون بار یا بیشتر چرخه کند، بنابراین هر نقص حجمی پتانسیل تبدیل شدن به یک هسته ترک را دارد. EN-GJS-400-18U-LT، با ماتریس فریتی خود، تحمل ترک را برای انجام این وظیفه ارائه می دهد. اما نمره به تنهایی کافی نیست. حساسیت بخش خطر پنهان است: یک دیوار در توپی با ضخامت 100 میلی متر با سرعتی کاملاً متفاوت از یک دنده نازک در کنار آن خنک می شود. گرافیت درشت تر، تعداد گره های کمتر و کاربیدهای باقیمانده می توانند به صورت موضعی ظاهر شوند و همراه با آنها چقرمگی و مقاومت در برابر خستگی کمتری دارند.
طراحی خوب کمک می کند. ضخامت بخش را تا حد امکان یکنواخت نگه دارید، بخشهای سنگین را با جابجایی تدریجی در دندهها ترکیب کنید و هر گوشهای که دوباره وارد میشود را گرد کنید، زیرا تمرکز تنش جایی است که ترکهای خستگی شروع میشوند.
کنترل فرآیند در ریخته گری
ریختهگریهای بزرگ توربینهای بادی چدن شکلپذیر با شانس تولید نمیشوند. هر مرحله از فرآیند ریخته گری باید منظم باشد:
- ندولاریزه شدن منیزیم به مذاب اضافه می شود تا گرافیت را به گره تبدیل کند. ثبات این درمان تعیین می کند که آیا قطعه به 90 درصد ندولاریته برسد یا کمتر.
- تلقیح. تلقیح مکرر با تلقیحهای مبتنی بر فروسیلیکون باعث افزایش تعداد گرهها و سرکوب کاربیدهای آزاد در لبههای نازک میشود.
- ریختن. فیلترها و سرعت ریزش کنترل شده مانع از رسیدن مواد زائد و اکسیداسیون مجدد به مسیرهای بار بحرانی می شوند.
- تغذیه طراحی رایزر باید در برابر شبیه سازی انجماد تایید شود تا نقاط داغ جدا شده در طول خنک شدن منقبض نشوند.
- عملیات حرارتی یک آنیل فریت کننده کاربیدها را حل کرده و ماتریس را همگن می کند و مقادیر ازدیاد طول و ضربه مورد نیاز مشخصات را بازیابی می کند.
ریخته گری با روال عملیات حرارتی مستند و توانایی شبیه سازی پر کردن و انجماد یک مزیت تعیین کننده در این کلاس محصول است.
یک ریخته گری بزرگ چدن داکتیل در لحظه ای که جامد می شود درجه بندی می شود. هیچ مقدار ماشینکاری ریزساختاری را که به درستی رشد نکرده است اصلاح نمی کند.
آنچه یک خریدار مسئول مشخص می کند
برای خریداران، بحث در مورد ریخته گری توربین های بادی چدن شکل پذیر، بحث در مورد الزامات است. یک مشخصات فنی جدی باید حداقل شامل موارد زیر باشد:
- درجه مواد و استاندارد: EN-GJS-400-18U-LT تا EN 1563 در اروپا، یا ASTM A536 Grade 65-45-12 با بند تأثیر دمای پایین توافق شده برای پروژه های آمریکای شمالی.
- پذیرش ریزساختار: حداقل گره، محدوده اندازه گرافیت و حداکثر محتوای پرلیت در ماتریس.
- موقعیت و فرکانس نمونه آزمایش: به طور جداگانه ریخته گری در مقابل نمونه های ریخته گری، و تعداد آزمایش های Charpy در هر مذاب مورد نیاز است.
- آزمایش غیر مخرب: سطح تست اولتراسونیک، محدودیت های پذیرش، و بازرسی ذرات مغناطیسی سطوح بحرانی ماشینکاری شده.
- سیاست تعمیرات: کدام عیوب جزئی را می توان تعمیر کرد، با کدام روش، و چگونه مناطق تعمیر شده دوباره بازرسی می شوند.
- مستندات: گواهی مواد EN 10204 3.1، نمودارهای عملیات حرارتی و گزارش های NDT.
قابلیت ریخته گری یکپارچگی ریخته گری را تعیین می کند
گام از ریخته گری کوچک چدن داکتیل تا مقیاس توربین بادی خطی نیست. مقاطع سنگین نیاز به تجربه در دروازهبندی، تغذیه، تلقیح، عملیات حرارتی، جابجایی جرثقیل، و آزمایشهای غیرمخرب دارند که فقط اپراتورهای قطعات ریختهگری با مقاطع بزرگ انباشته میشوند. بنابراین، یک OEM توربین یا تامین کننده ردیف یک، نه تنها شیمی، بلکه کف تولید کامل کارخانه ریخته گری را ارزیابی می کند.
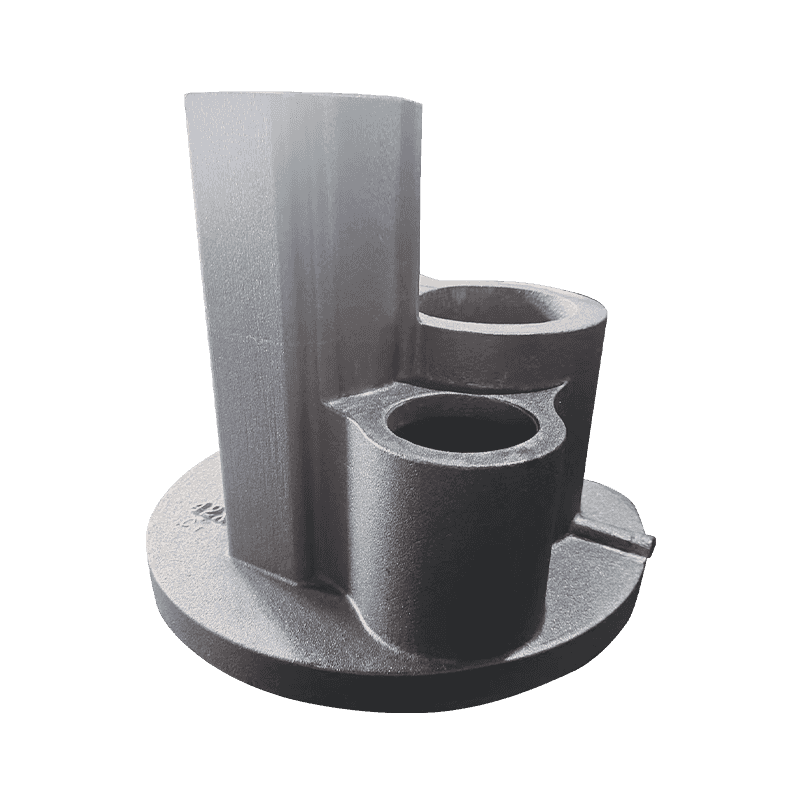
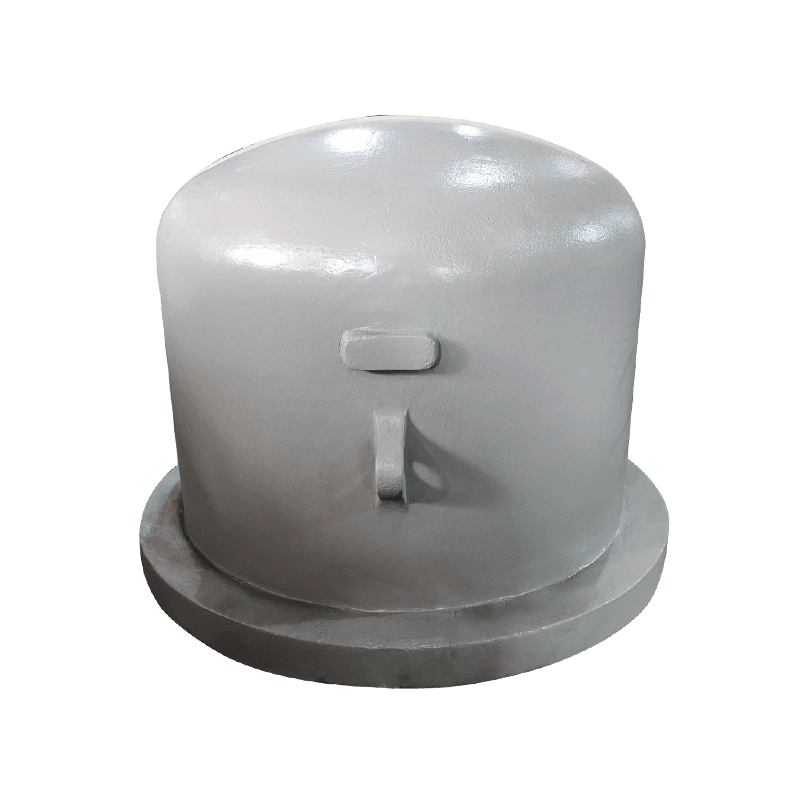
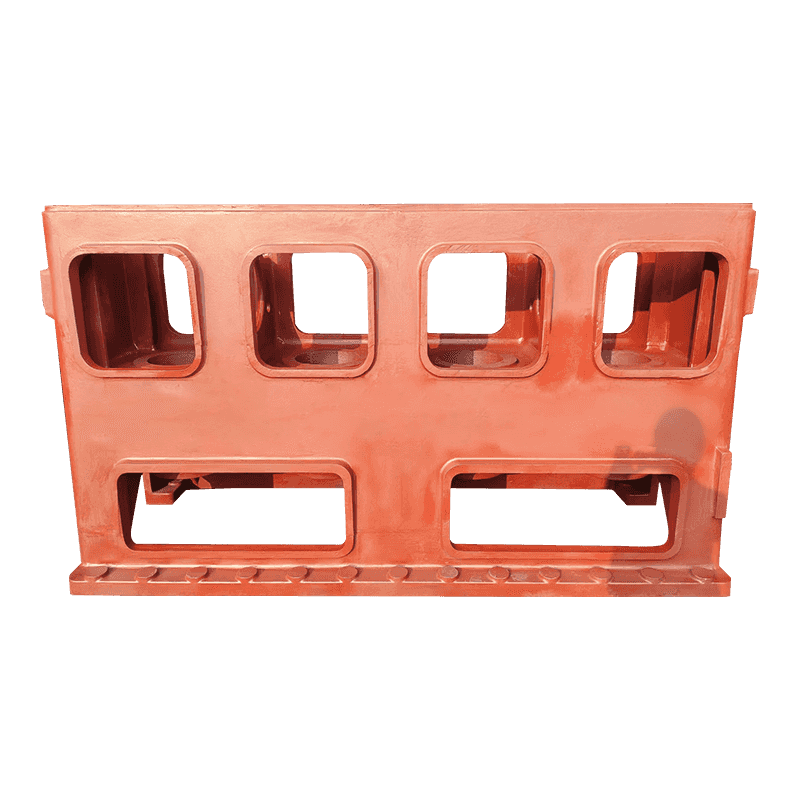
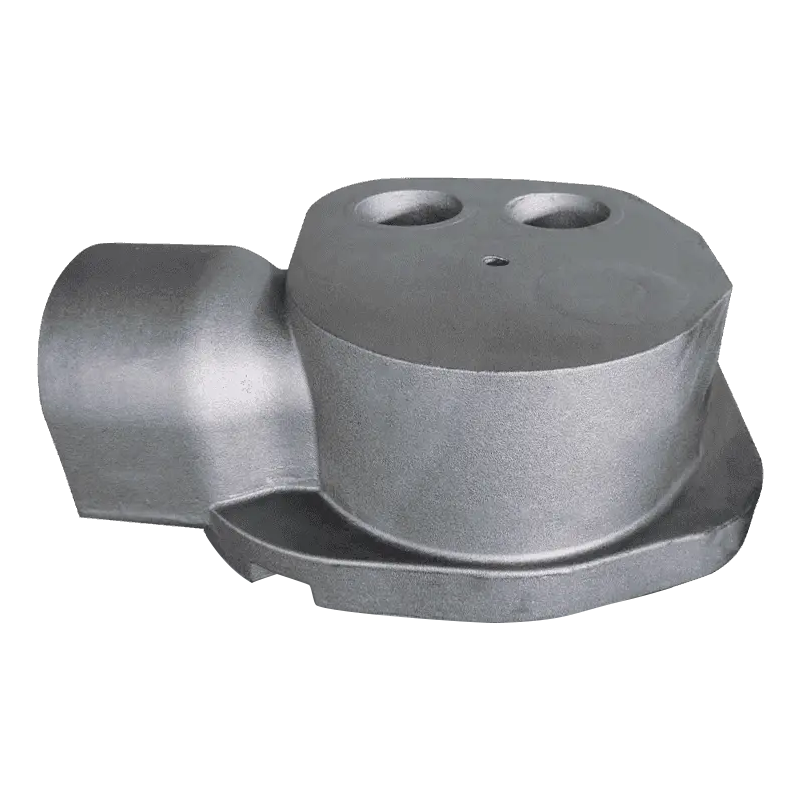
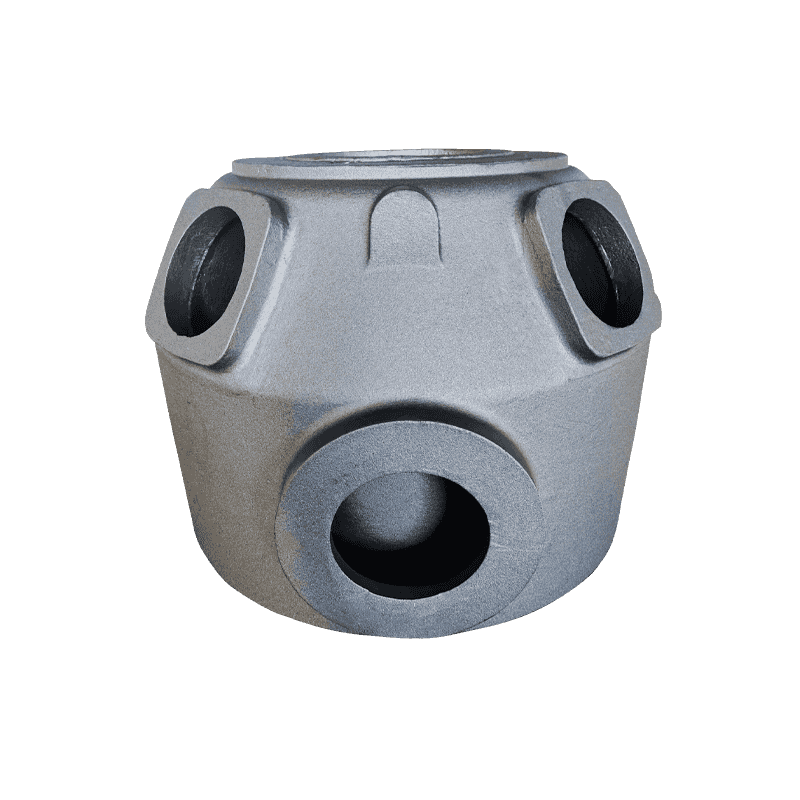
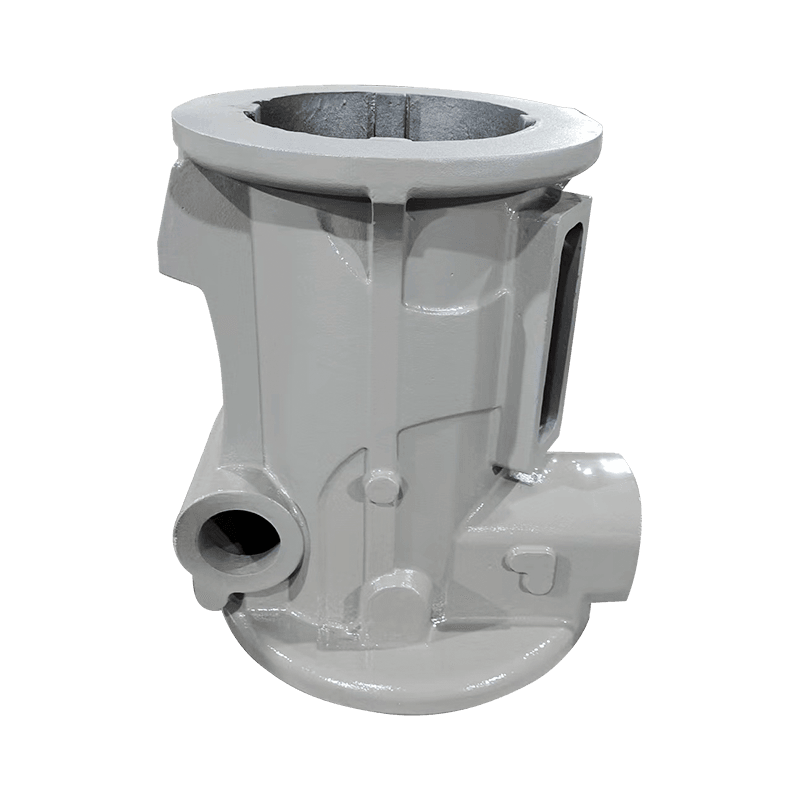
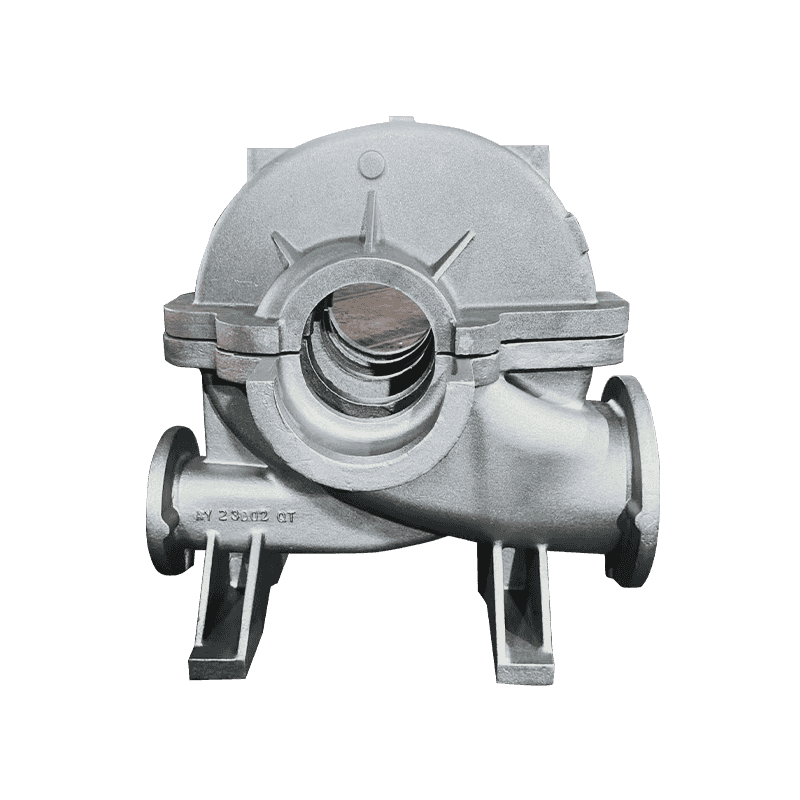
Haian Aoyu Machinery Manufacturing، یک کارخانه ریخته گری چدن داکتیل و خاکستری چینی با ظرفیت ریخته گری سالانه 20000 تن، کارگاه 30000 متر مربع و تحویل صادرات به دانمارک، آلمان، ایتالیا، اسپانیا و ایالات متحده، یک نمونه عملی است. تولید روزانه آن شامل ریختهگریهای ساختاری سنگین، بدنههای حاوی فشار و مجموعههای هسته پیچیده است که همگی دارای نظم متالورژیکی و ابعادی مورد نیاز اجزای توربین بادی هستند.
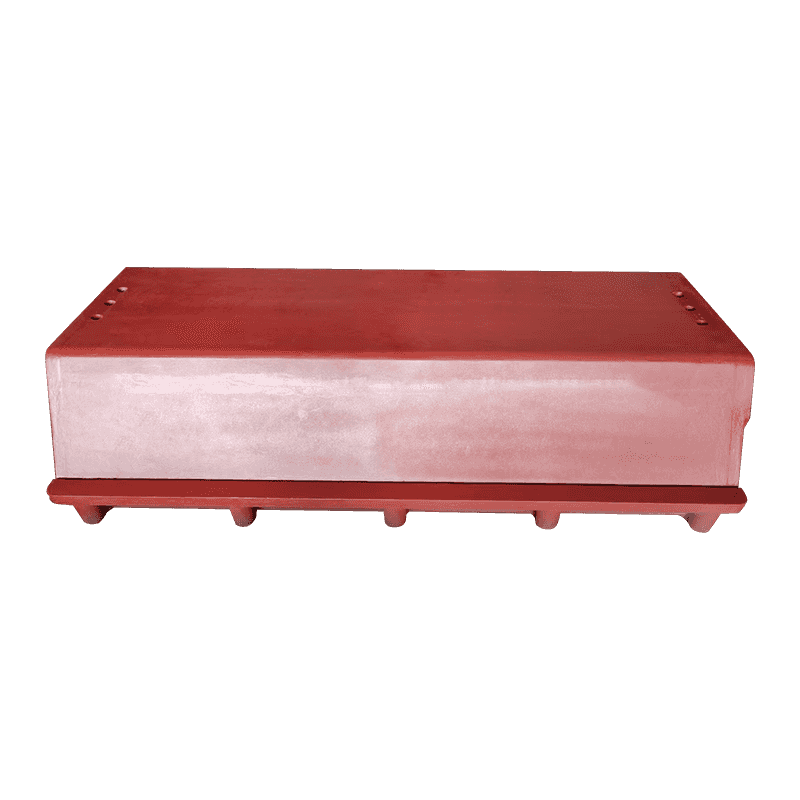
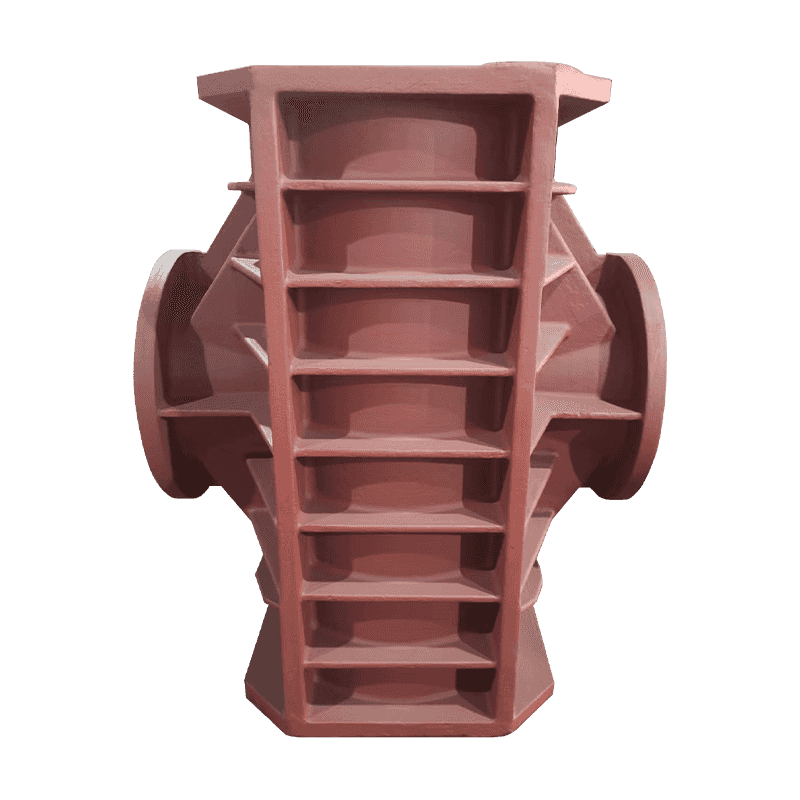
پایهها و ستونهای ماشین سازههای بزرگ و سفت و سختی هستند که گرهداری کنترلشده و رهایی از تخلخل تعیینکننده هستند، دقیقاً مانند قاب بستر توربین.
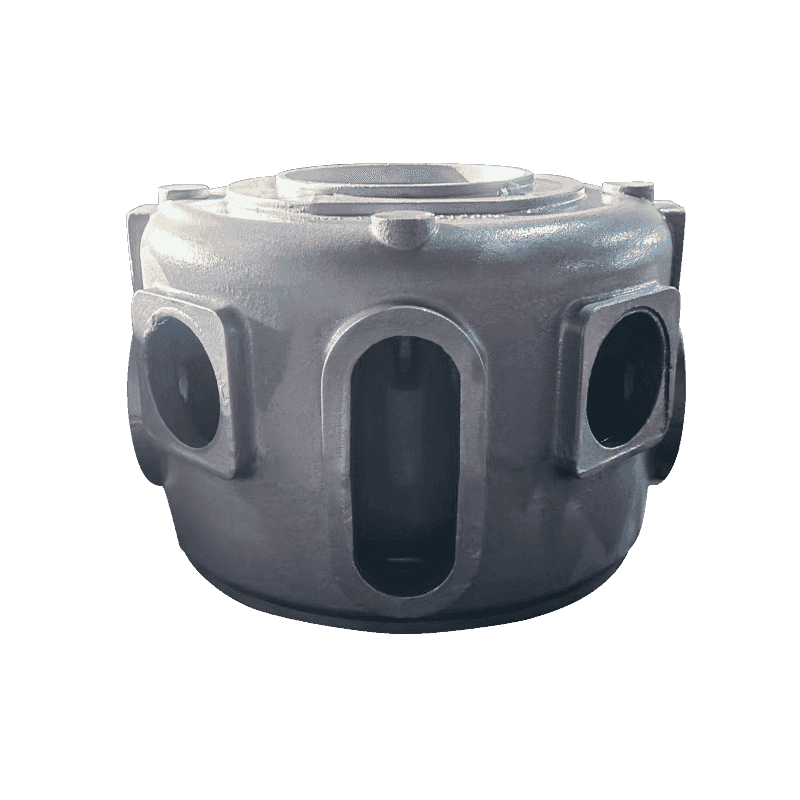
بدنه پمپ ها و بدنه شیرها باید فشار داخلی را برای چندین دهه حفظ کنند، که همان ساختار متراکمی را ایجاد می کند که بدنه گیربکس نیاز دارد.
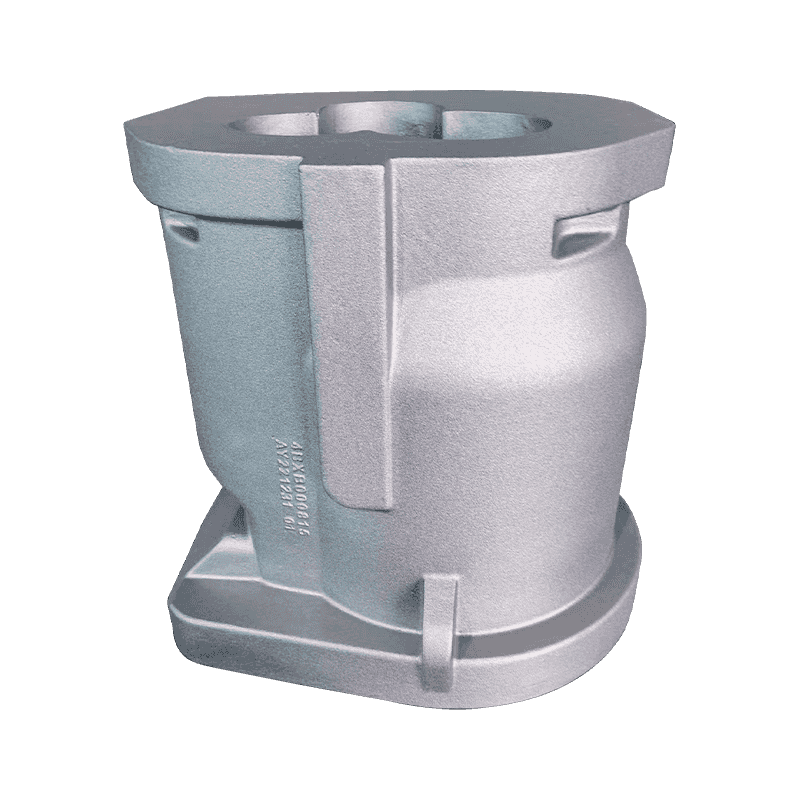
بدنه و سیلندرهای کمپرسور مجموعههای هستهای پیچیدهای هستند که دقت ابعادی و متالورژیکی مکرر آنها ضروری است، همان نظمی که یک هاب توربین بادی به آن نیاز دارد.
به طور خلاصه، ریخته گری های چدن شکل پذیر برای توربین های بادی مواد عجیب و غریبی نیستند. آنها ستون فقرات مهندسی توربین های مدرن هستند. چیزی که یک تامین کننده قابل اعتماد را از هم جدا می کند این است که آیا ریخته گری واقعاً ریزساختار را در مقاطع سنگین کنترل می کند، آن را با آزمایش ضربه در دمای پایین ثابت می کند و صادقانه در مورد نتایج NDT ارتباط برقرار می کند. درجه را مشخص کنید. دمای تست را ثابت کنید. فرآیند را ممیزی کنید. ریخته گری بی سر و صدا روتور را در طول بیست سال طوفان های زمستانی خواهد برد.