EN
یک بدنه کمپرسور 1.8 تنی با لبههای تمیز از لرزش خارج میشود و ابعاد آن را بررسی میکند، سپس در مرکز ماشینکاری خراب میشود: یک نوار تیره و لکهدار چند میلیمتری زیر صفحه بالایی باز میشود. ورق شیمی معقول به نظر می رسد و ریخته گری متخلخل نیست. عیب فلوتاسیون گرافیت است و هنگامی که به سطح ماشینکاری شده رسید، گرما، عملیات مذاب و هزینه قالب گیری از قبل صرف شده است.
قاعده کار ساده است. فلوتاسیون یک عیب ناشی از چگالی در بخشهای سنگین با خنککنندگی آهسته است، و با تطبیق کربن معادل مدول مقطع، با خنککردن سطح بالایی و با تصمیمگیری از قبل در جایی که فلز قربانی مینشیند، کنترل میشود. شیمی به تنهایی آن را حل نمی کند و نوار تست جداگانه به شما در مورد آن هشدار نمی دهد.
فلوتاسیون گرافیت در واقع چیست؟
آهن داکتیل از طریق یک واکنش یوتکتیک که در آن گرافیت به صورت گره هایی در داخل مایع رشد می کند، جامد می شود. یک ندول دارای چگالی تقریباً 2.2 گرم بر سانتی متر مکعب است. آهن مایع اطراف نزدیک به 7 گرم در سانتی متر مکعب است. این شکاف یک نیروی شناور است، و در یک ریخته گری که برای مدت طولانی مایع می ماند، کافی است گره ها را از طریق مذاب به سمت بالا حرکت دهیم.
در یک دیوار 20 میلی متری، انجماد چند ثانیه طول می کشد و گره ها در جایی که تشکیل می شوند قفل می شوند. در یک دیوار 150 میلیمتری، همان آلیاژ میتواند برای چند دقیقه مایع بماند، و گرههایی که زود تشکیل میشوند، زمان بلند شدن دارند. نتیجه یک لایه غنی از گرافیت در زیر سطح بالایی است - اغلب 5 تا 30 میلی متر، بسته به اندازه بخش و دمای ریختن - بالای نواری قرار می گیرد که ساختار و خواص آن به آرامی تخریب شده است.
فلوتاسیون ماکروسگرگاسیون است نه مشکل گره. نوار آسیب دیده می تواند تعداد گره های قابل قبولی را در زیر میکروسکوپ نشان دهد در حالی که استحکام کششی و کشیدگی در آن نوار به شدت کاهش یافته است.
این تمایز تعیین می کند که چگونه نقص بررسی شود. یک ریختهگری میتواند گرهای عالی، ماتریس تمیز و آزمایش کشش گذرا را روی یک میله ریختهگری جداگانه ایجاد کند، و همچنان یک ریختهگری را ارسال کند که سطح بالایی آن از ماشینکاری اول جان سالم به در نبرد. همچنین جداسازی فلوتاسیون از بقیه خانواده نقص: گرافیت ضخیم در بخشهای سنگین بهعنوان یک انحطاط خوشهای شکل ورمیکولمانند به جای مهاجرت فیزیکی گرهها ظاهر میشود، و گرافیت منفجر شده معمولاً به مشکل فرآیند مذاب اشاره میکند. درمان ها متفاوت است، بنابراین تشخیص باید خاص باشد.
اپراتورهایی که برای اولین بار با نقص مواجه می شوند، تمایل دارند که عمل ریختن را سرزنش کنند. ارزش بازگشت به خود مواد را دارد - یک تجدید نظر کوتاه در مورد چه آهن نشکن در خدمت ارائه می کند قبل از اینکه کارخانه ذوب سرزنش کند، مشکل را در چشم انداز قرار می دهد.
معادل کربن و مدول مقطع: دو عددی که مهم هستند
دو متغیر بیشتر نتیجه را تعیین می کنند. اولی معادل کربن است، CE = C Si/3، با فسفر اضافه شده توسط برخی مغازه ها. دوم مدول مقطع، نسبت حجم به سطح سنگین ترین قسمت ریخته گری است، زیرا تعیین می کند که فلز چه مدت پس از پر شدن مایع بماند.
بررسی های منتشر شده از آهن داکتیل با مقاطع سنگین، خطر شناورسازی را تقریباً بالای 4.5 درصد CE قرار می دهد و با افزایش اندازه بخش، خطر افزایش می یابد. به همین دلیل است که کربن و سیلیکون به جای اینکه یک بار انتخاب شوند و دوباره در یک خانواده محصول مورد استفاده قرار گیرند، باید با مدول مقطع مرتبط شوند: شیمی که به زیبایی در یک پوشش پمپ نازک ریخته می شود، در بدنه کمپرسور ضخیم شناور می شود.
| متغیر | چرا ریسک فلوتاسیون را به حرکت در می آورد | جهت بخش های سنگین |
|---|---|---|
| معادل کربن | گرافیت یوتکتیک کل و سیالیت را تنظیم می کند. یک پنجره انجماد طولانی اجازه می دهد تا گره ها حرکت کنند | هنگامی که ضخامت دیواره از حدود 100 میلی متر گذشت، در انتهای پایینی 4.1 تا 4.4 درصد نگه دارید. |
| کربن | کربن is the material that floats; every extra tenth adds volume to the accumulation band | به طور معمول 3.5 تا 3.7٪ به جای 3.8٪ و بالاتر |
| سیلیکون | CE را تقریباً یک سوم وزن خود افزایش می دهد و گرافیتی شدن را ترویج می کند | 2.0 تا 2.5٪، در مقابل سقف CE انتخاب شده است نه در مقابل درجه به تنهایی |
| دمای ریختن | گرمای اضافی مدت زمان مایع ماندن قالب را طولانی می کند | همانطور که قالب به طور قابل اعتماد پر می شود، اغلب 1360 تا 1400 درجه سانتیگراد |
| خنک کننده روی صورت | منجمد کردن زودهنگام بالا، گره ها را در جای خود قفل می کند | لرز، شن و ماسه متراکم رو به رو، بدون داغ بالا سمت چپ |
| موقعیت رایزر | رایزر بالا یک حوضچه مایع را دقیقاً در جایی که گره ها جمع می شوند نگه می دارد | تغذیه از سمت یا پایین که هندسه اجازه می دهد. زیر صورت بالا سرد شود |
میز جهت سفر است نه دستور غذا. دو کارخانه ریخته گری که با مدول مقطع یکسان کار می کنند می توانند در سطوح کربن مختلف قرار گیرند و هر دو درست باشند، زیرا خواص ماسه، تمرین سرد و دمای ریختن متفاوت است. چیزی که نباید تفاوت داشته باشد، نظم نوشتن CE هدف در برابر مدول مقطع قبل از نصب الگو، و بررسی مجدد آن هر زمان که مشتری دیواری را ضخیم کرد یا یک رئیس اضافه کرد، است.
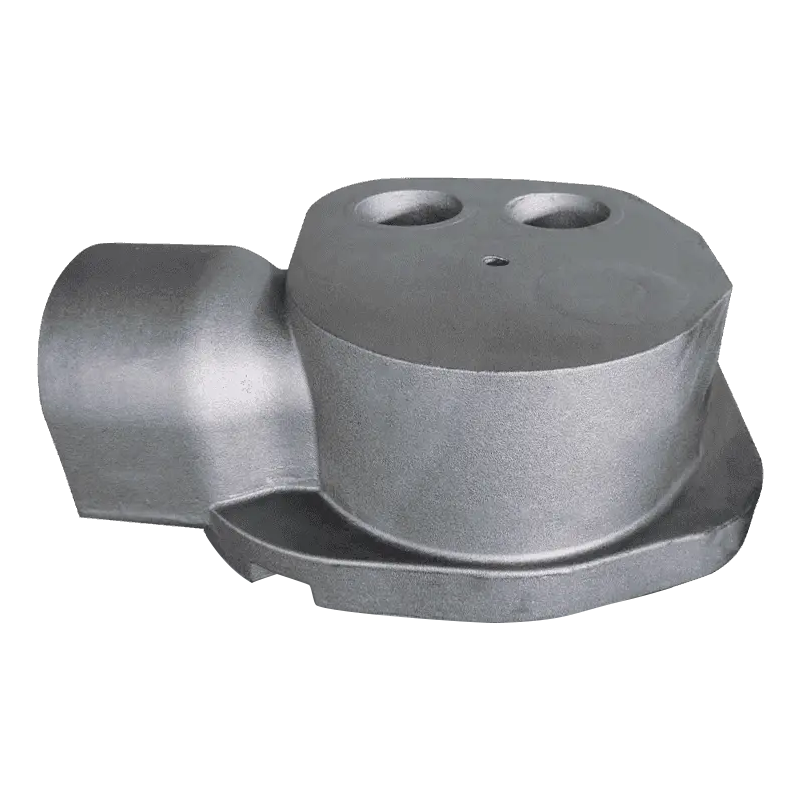
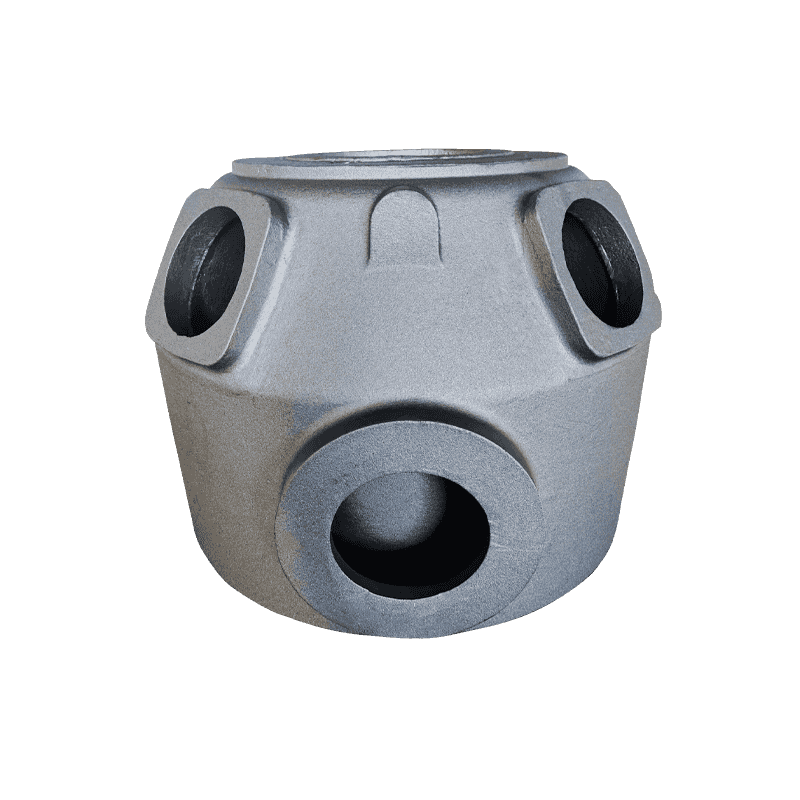
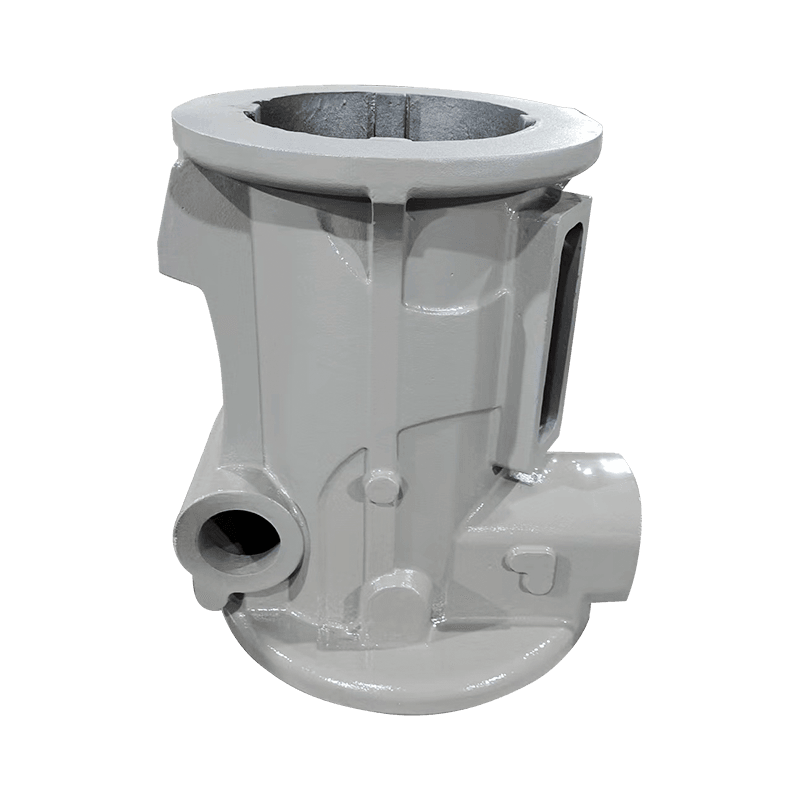
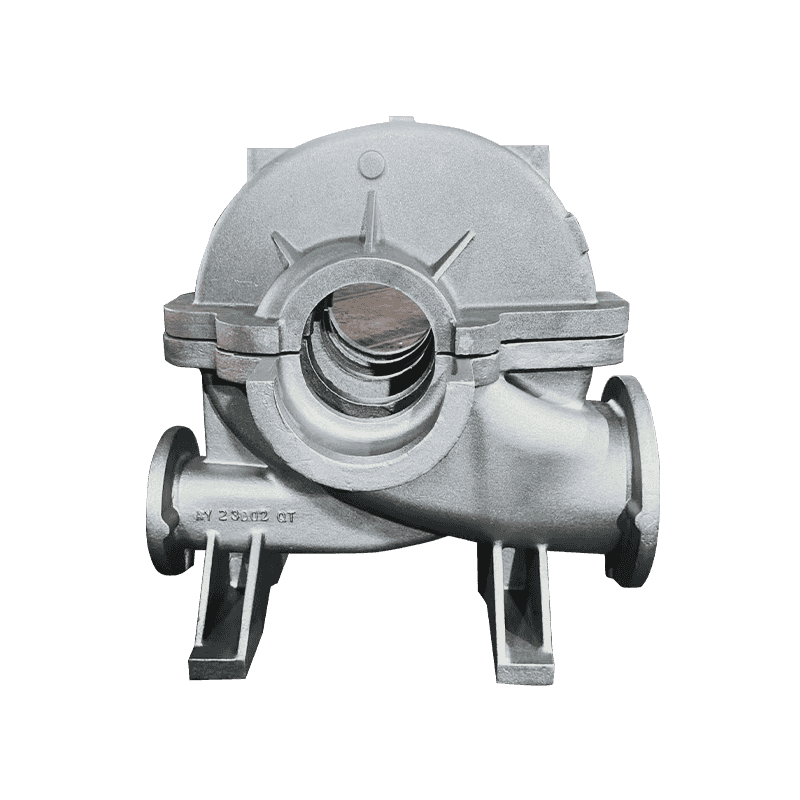
قسمتهای ضخیم پوستهای هستند که محاسبات در آن جای میگیرند: بدنه کمپرسور با دیوارهای 60 تا 90 میلیمتری، پایه دستگاه با جرم مرکزی سنگین، یا محفظه پمپ با فلنج عمیق، همگی به گرهها یک حرکت طولانی را به سمت بالا میدهند.
خواندن علائم قبل از انجام خط ماشینکاری
فلوتاسیون به ندرت خود را در ریخته گری اعلام می کند. در مرکز ماشینکاری، در کار مجدد یا در شکایت مشتری ظاهر می شود. سیگنال ها به اندازه کافی سازگار هستند تا یک روال در اطراف ایجاد کنند:
- ظاهر سطح: سطح بالایی ممکن است پس از انفجار کمی کدرتر یا خشنتر به نظر برسد و ماشینکاری خشن رگههای تیرهای را باز میکند که به جای عبور از سطح، سطح را دنبال میکنند.
- متالوگرافی درجا: یک نمونه برش از سطح بالایی یک ریخته گری آزمایشی، یا از یک بند قالبی با همان مدول، نوار تجمعی را نشان می دهد که یک نوار ریخته گری جداگانه هرگز نشان نمی دهد.
- نگاشت سختی: ناحیه شناور اغلب نرمتر و فریتیت بیشتری نسبت به قسمت عمده ریخته گری نشان می دهد که به وضوح در یک شبکه نقشه برداری شده نشان داده می شود.
- سرعت و تضعیف اولتراسونیک: برای غربالگری مفید است، هنگامی که قرائت ها بر اساس نمونه های برش داده شده با هندسه یکسان کالیبره شدند.
- برش مخرب: هنوز روش مرجع است، و ارزش هزینه را برای هر الگوی جدید یا تغییر شیمیایی قابل توجه دارد.
ریخته گری با مقاطع سنگین را به تنهایی بر روی استحکام میله آزمایش ریخته گری جداگانه تایید نکنید. میلهها نازک ریخته میشوند، سریع یخ میزنند و از نقصی که شما سعی میکنید آن را بگیرید مصون هستند.
ارزان ترین هشدار اولیه، ریخته گری آزمایشی است که از سنگین ترین دیوار جدا می شود. یک برش از سطح بالایی نسبت به یک ماه آزمایش کشش، اطلاعات بیشتری در مورد کربن معادل، قرارگیری سرد و موقعیت بالابر میدهد.
اقدامات متقابلی که در تولید متوقف می شود
- شیمی را روی بخش تنظیم کنید، نه درجه. ابتدا کربن را پایین بکشید، سپس سیلیکون را در مقابل سقف CE کوتاه کنید. اگر یک مشخصات سیلیکون را برای نیاز ماتریس به سمت بالا هل دهد، کربن باید بیشتر پایین بیاید.
- ابتدا سطح بالایی را منجمد کنید. لرزهای بیرونی یا داخلی، یا شن رو به رو که گرما را سریعتر می کشد، پنجره ای را که گره ها می توانند در آن حرکت کنند، کوتاه می کند. سرما را با نقطه داغ واقعی اندازه بگیرید نه اینکه آن را در سراسر صورت قرار دهید.
- آنقدر خنک بریزید که قالب با اطمینان پر شود. سوپرهیت سیالیت را میخرد و مقاومت فلوتاسیون را هزینه میکند. دمای 1360 تا 1400 درجه سانتیگراد اکثر کارهای سنگین را پوشش می دهد و نگه داشتن طولانی مدت در کوره نیز بر علیه شما تأثیر می گذارد.
- تصمیم بگیرید که نقص مجاز است در کجا زندگی کند. وجه های ماشینکاری شده بحرانی در پایین یا یک طرف قالب قرار دارند. سطح بالایی یک کمک هزینه قربانی دریافت می کند، 10 تا 25 میلی متر به عنوان نقطه شروع مشترک، که با باند شناور داخل آن تراشیده می شود.
- درمان مذاب را محکم نگه دارید. باقیمانده منیزیم در حدود 0.03 تا 0.05 درصد، محتوای خاک کمیاب کم، تلقیح سریع و عدم گرمایش مجدد غیر ضروری، همگی این احتمال را کاهش می دهند که یک مشکل درمان با مشکل فلوتاسیون ترکیب شود.
- بررسی در هر گرما، نه در سال. یک نمونه برش خورده از اولین ریختهگری یک الگوی جدید، بهعلاوه متالوگرافی دورهای از بالای صفحه، قبل از رسیدن یک دسته به خط ماشینکاری، معادل کربن در حال حرکت را میگیرد.
هیچ کدام از اینها به خودی خود گران نیست، و برای یک ساختار یک تکه سنگین - پایه ماشین، بدنه کمپرسور، محفظه پمپ - اولین مقاله برش داده شده برای اولین بار که از ریخته گری ضایعات جلوگیری می کند، هزینه خود را پرداخت می کند.
قبل از ثبت سفارش چه چیزی بپرسید
اگر قطعات ریخته گری چدن داکتیل با مقاطع سنگین خریداری می کنید، فلوتاسیون به همان اندازه که یک سوال ریخته گری یک سوال تامین کننده است. پاسخ هایی که می خواهید مشخص است و سؤالات کوتاه هستند:
- مدول شیمی را در اطراف کدام بخش ایجاد کردید و چه معادل کربنی را برای آن هدف قرار دادید؟
- نمونه متالوگرافی را از کجا می گیرید، از خود ریخته گری یا از میله ریخته گری جداگانه؟
- چگونه خنکسازی را در قسمت بالایی کنترل میکنید، و وضعیت رایزر چگونه است؟
- چه کمک هزینه ماشینکاری را در بالای صفحه باقی می گذارید، و چگونه به آن عدد رسیدید؟
- آیا کربن، سیلیکون، منیزیم و دمای ریختن را برای هر گرما ثبت می کنید، و آیا می توانم شش ماه آخر این داده ها را ببینم؟
تامین کننده ای که به دو سوال اول به صورت کلی و سوال آخر را با قول پاسخ می دهد، به جای ساختار، قیمت را نقل قول می کند. نتیجه تجاری باید به صراحت بیان شود: ریخته گری که گواهینامه خود را می گذراند و در مرکز ماشینکاری شکست می خورد، گران ترین نوع قراضه است، زیرا خریدار قبلاً هزینه حمل و نقل، زمان ماشینکاری و خط تولید متوقف شده را پرداخت کرده است.
تامین کنندگانی که بخش های سنگین را به خوبی مدیریت می کنند معمولاً قبل از پرسیدن به این سؤالات پاسخ می دهند. مدول بخش، معادل کربن هدف، چیدمان سرد و موقعیت نمونهبرداری معمولاً در بسته نقل قول بدون درخواست ظاهر میشوند.
همین رشته در جریان است محدوده ریخته گری چدن داکتیل در اطراف اجزای کمپرسور، پمپ، شیر و ماشین ابزار ساخته شده است، جایی که ضخامت دیواره آنقدر متفاوت است که هیچ شیمی واحدی همه قسمت ها را پوشش نمی دهد.
فلوتاسیون گرافیت یک نقص مرموز نیست وقتی که فیزیک روی میز باشد. گرهها سبکتر از مایعی هستند که آنها را حمل میکند، بخشهای سنگین به اندازهای مایع میمانند که این تفاوت اهمیت پیدا کند، و فلزی که به زیر سطح بالایی ختم میشود، فلزی نیست که نقاشی فرض میکند.
با سه تصمیم زودهنگام، آن را کنترل کنید: معادل کربن مطابق با مدول مقطع، خنک شدن عمدی سطح بالایی، و مقدار مجاز ماشینکاری که نوار شناور را در داخل سطل ضایعات به جای داخل قسمت نهایی نگه می دارد. همه چیز بعد از آن - نوارهای تست، گواهی ها و گزارش های بازرسی - تایید است، نه حفاظت.