EN
یک میل لنگ کمپرسور بازرسی ورودی را با 205 HB، به راحتی در محدوده نقشه انجام می دهد. سه هفته بعد، یک قطعه مشابه از دستگاه های ریخته گری بعدی با تراشه های مختلف، ابزار را با سرعت دو برابر می پوشد و با سوراخ یاتاقان منحرف شده از فیکسچر جدا می شود. شیمی بدون تغییر است، نت رسم هنوز شرایط نرمال شده را می طلبد، و سختی خوانی تنها چند نقطه متفاوت است. چیزی که تغییر کرد خنک شدن بود: دسته دوم پس از تکان دادن سریعتر خنک شد، بنابراین بیشتر ماتریس آن به عنوان پرلیت تمام شد.
این کل استدلال برای در نظر گرفتن عملیات حرارتی به عنوان یک مشخصات مواد به جای مرحله تکمیل است. شیمی سقف را در آهن شکل پذیر تنظیم می کند. ماتریس تصمیم می گیرد که در واقع چه چیزی دریافت می کنید. آنچه در ادامه میآید پوشش میدهد که هر درمان رایج با ماتریس چه میکند، کدام درمان برای کدام قسمت مناسب است، و نحوه نوشتن نیازی که یک ریختهگری میتواند اندازهگیری و تأیید کند.
درمان حرارتی چه چیزی را تغییر می دهد و چه چیزی را نمی تواند تغییر دهد
چدن داکتیل شکل پذیر است زیرا گرافیت آن قبل از ریخته گری با منیزیم یا خاک کمیاب تصفیه شده بود، بنابراین به جای ورقه ورقه شدن به صورت ندول جامد می شد. ندولها نوک ترک را صاف میکنند که یک پوسته آن را تیز میکند و این هندسه از هر عملیات حرارتی معمولی دوام میآورد. گرمای بیش از حد بیش از حدود 1000 درجه سانتیگراد شروع به آسیب رساندن به آن می کند، که یکی از دلایل باز نبودن پنجره های تصفیه است.
آنچه عملیات حرارتی کنترل می کند ماتریس است، فلزی که بین گره ها قرار دارد. چهار شرط تقریباً تمام کارهای تجاری را پوشش می دهد:
- فریت: نرم، قابل ماشین کاری، ازدیاد طول و ماتریس گریدهای کاملا آنیل شده.
- پرلیت: کاربید و فریت لایهای، قویتر و سختتر با کاهش ازدیاد طول.
- مارتنزیت تمپر شده: تولید شده توسط کوئنچ و تمپر کردن، سخت ترین حالت رایج است.
- آسفریت: فریت سوزنی شکل با آستنیت باقیمانده، تولید شده توسط آسمپرینگ و بر اساس گریدهای ADI.
کار دوم کاهش استرس است. ریخته گری در قالب به طور ناهموار خنک می شود و تکان دادن، آسیاب و ماشینکاری خشن با استرس بیشتری قفل می شوند. در دمای 550 تا 650 درجه سانتیگراد نگهداری می شود و به آرامی خنک می شود، بدون اینکه ماتریس آن اصلاً تغییر کند شل می شود، که برای پایه ماشین بزرگ بیش از هر افزایش استحکام کششی اهمیت دارد.
پنج درمان و موادی که هر کدام تولید می کند
درمانها معمولاً با نام مشخص میشوند، اما نام مختصر یک ماتریس و یک محدوده ویژگی است. محدوده های زیر برای نمرات استاندارد در اندازه های بخش معمولی واقع بینانه هستند.
| درمان | ماتریس | استحکام کششی | سختی | ازدیاد طول | قطعات معمولی |
|---|---|---|---|---|---|
| تسکین استرس | بدون تغییر | به عنوان بازیگران | به عنوان بازیگران | به عنوان بازیگران | پایه های ماشین، ستون ها، قاب های سنگین |
| آنیل کامل | ندول های فریت به علاوه | 400-500 مگاپاسکال | 130–180 HB | 12-18٪ | بدنه پمپ، محفظه، پوشش |
| عادی کردن | پرلیت، اغلب 70 درصد یا بیشتر | 650-750 مگاپاسکال | 230–270 HB | 3-6٪ | میل لنگ، صندلی های بلبرینگ، صندلی های روتور |
| خاموش و معتدل | مارتنزیت تمپر شده | 800-1000 مگاپاسکال | 250–330 HB | 2-5٪ | پوشیدن قطعات، چرخ دنده، پیروان بادامک |
| آستمپر | آسفریت | 800-1400 مگاپاسکال | 270–400 HB | 1-10٪ | قطعات سایش بالا و خستگی بالا |
دو احتیاط در کنار آن جدول است. سرعت خنکسازی از ضخامت بخش پیروی میکند، بنابراین همان گرمای آهن میتواند فریتی را در یک دیوار 100 میلیمتری و پرلیتی را در یک دنده 12 میلیمتری به پایان برساند. و تبدیل سختی به کشش فقط زمانی برقرار است که ماتریس یکنواخت باشد. در یک ریختهگری مخلوط فریت-پرلیت، 200 HB میتواند دو ماده کاملاً متفاوت را توصیف کند.
تطبیق درمان با قسمت
نمرات نقاشی ها اغلب از پروژه های قدیمی تر به ارث می رسد. ارزش آن را دارد که درمان با آنچه که قطعه در سرویس انجام می دهد بررسی شود.
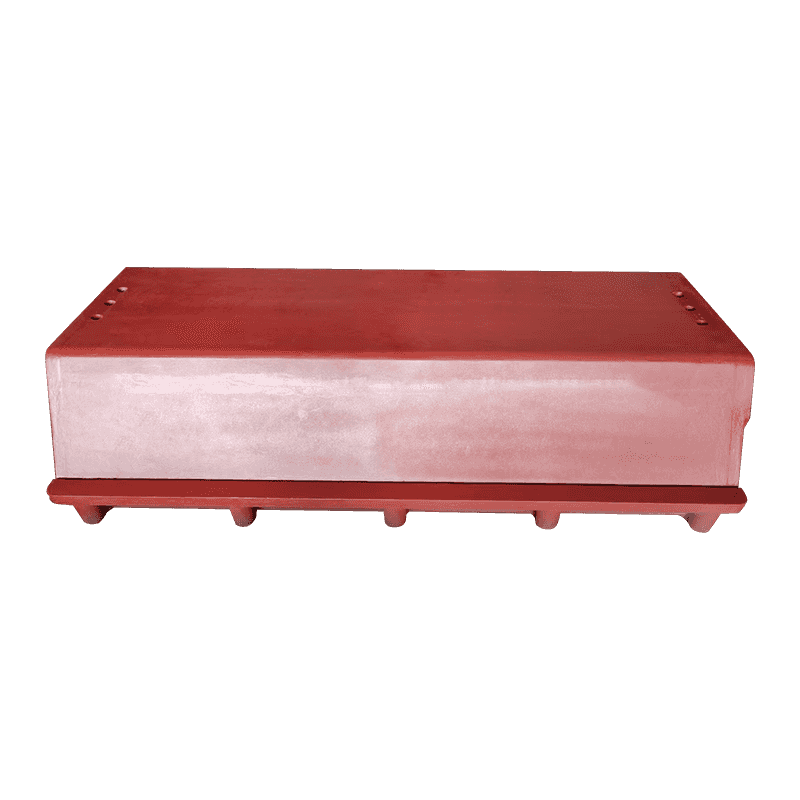
پایه ها و ستون های ماشین ابزار
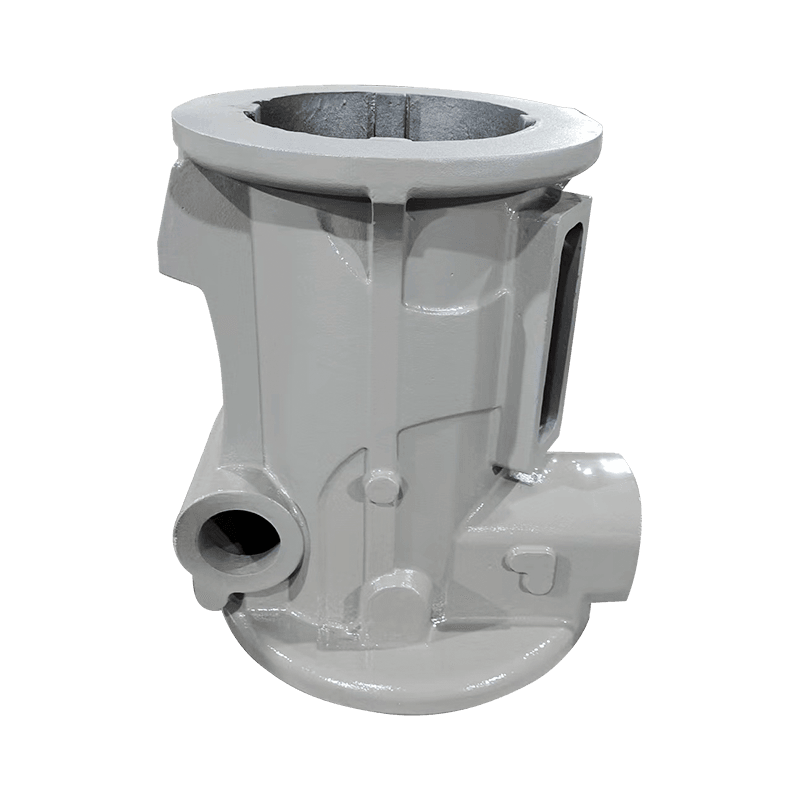
اینها ساختار هستند، نه سطوح سایش، بنابراین خاصیت مهم ثبات ابعادی پس از ماشینکاری به جای درجه استحکام است. پایه های سنگین معمولاً دو بار، یک بار پس از تکان دادن و بار دیگر پس از ماشینکاری خشن، تنش را کاهش می دهند. پرش از نقش برجسته دوم یک دلیل مکرر است که دستگاه هندسه را برای یک ماه نگه می دارد و پس از آن حرکت می کند. سایش سطح یک سوال جداگانه است و لغزش ها کجا بار را حمل می کنند، عملیات حرارتی ریخته گری ماشین ابزار می تواند سختی سطح را بدون تغییر درجه فله افزایش دهد.
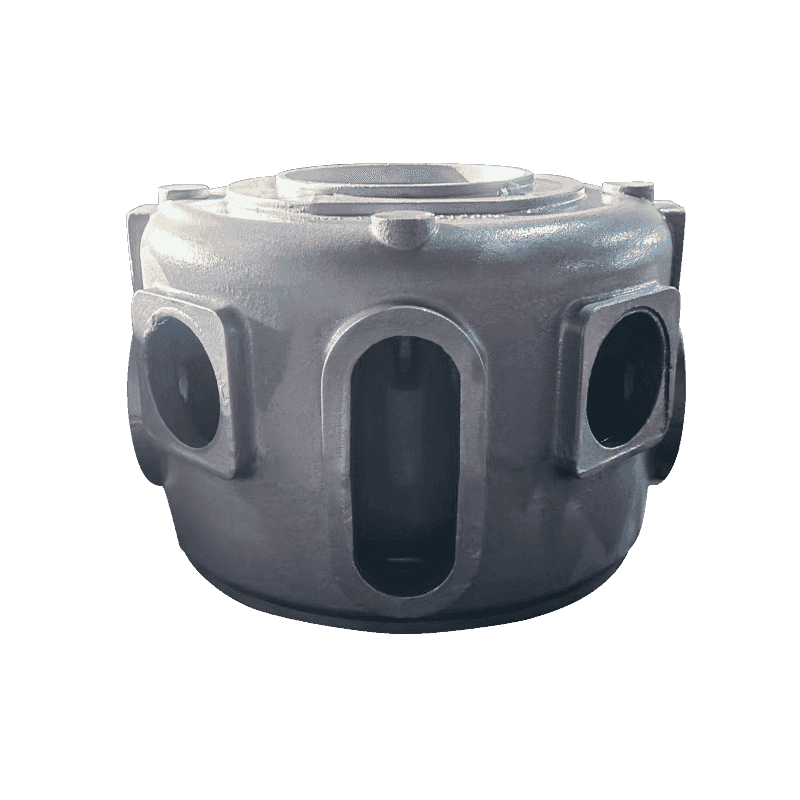
محفظه کمپرسور، میل لنگ و صندلی های بلبرینگ
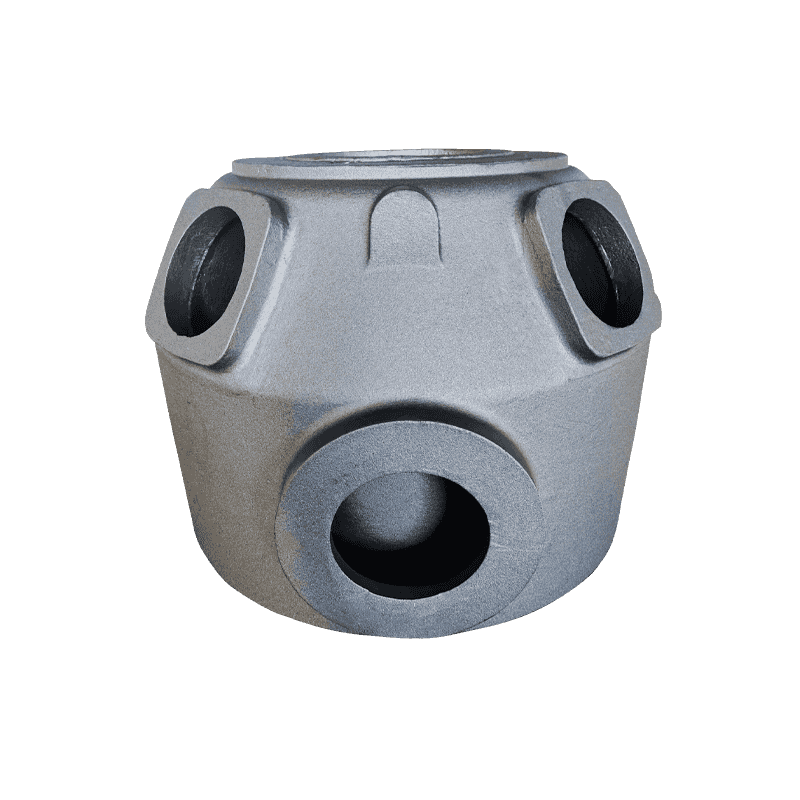
قطعات کمپرسور در رژیم متفاوتی قرار دارند. یک میل لنگ لرزش را حمل می کند و یک صندلی یاتاقان بار چرخشی را حمل می کند، بنابراین استحکام و مقاومت در برابر سایش بیشتر از پایداری مهم است و عادی سازی یا خاموش کردن و تلطیف کردن، انتخاب معمولی است. در سراسر محدوده ریخته گری کمپرسور به عنوان مثال، میل لنگ و صندلی های بلبرینگ معمولاً در شرایط عملیات حرارتی به جای ریخته گری نشان داده می شوند.
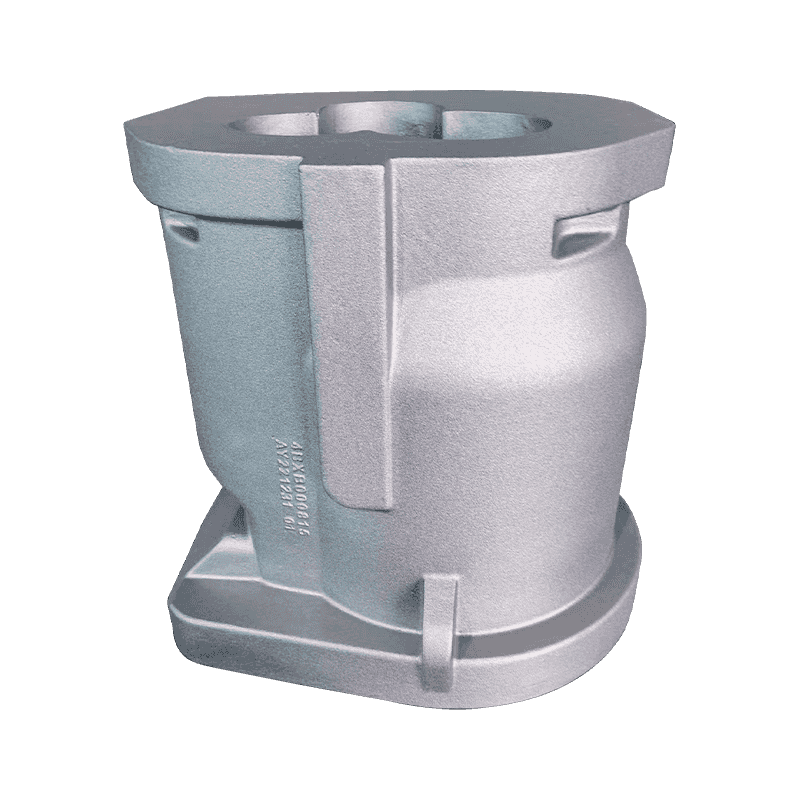
بدنه پمپ و شیر
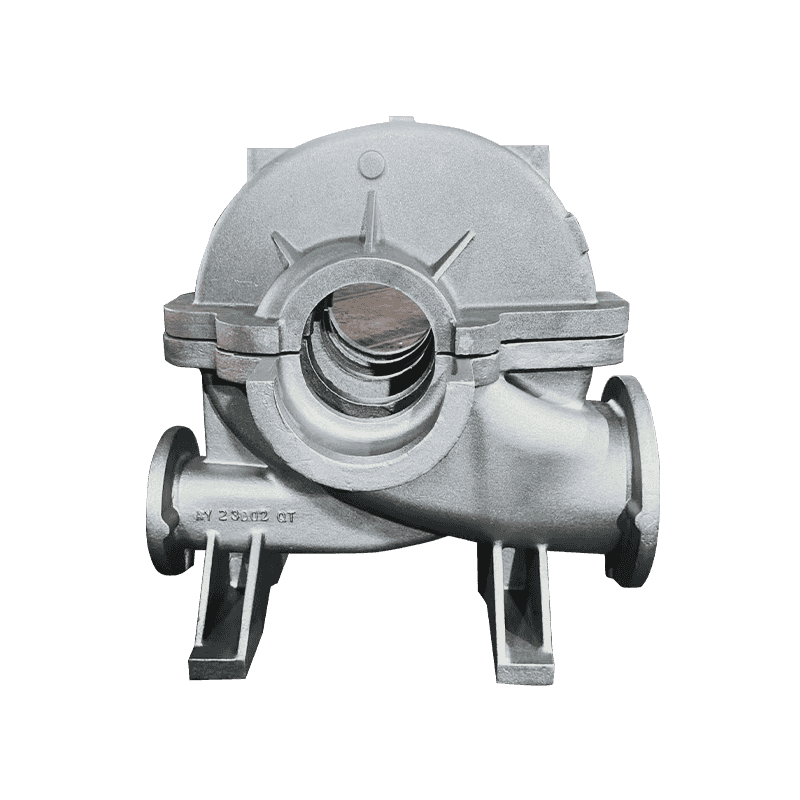
بدنه پمپ و بدنه شیرها مرزهای فشار هستند. آنها نیاز به سفتی فشار، سطوح آب بندی قابل ماشینکاری و ازدیاد طول کافی برای زنده ماندن از دست زدن و آزمایش هیدرواستاتیک دارند، به همین دلیل است که شرایط فریتی آنیل شده در اینجا رایج است. سختی هدف نیست؛ یک ماتریس نرم و یکنواخت سریعتر کار می کند و به طور قابل پیش بینی بیشتری آب بندی می شود.
نوشتن یک الزام که می تواند تایید شود
یادداشت طراحی که می گوید عملیات حرارتی یا سخت شده را نمی توان تأیید کرد و به طور مداوم نقل قول نمی شود. شش مورد یک درمان را به یک ویژگی تبدیل می کند.
- درجه و استاندارد، مانند EN-GJS-500-7 به EN 1563 یا 80-55-06 به ASTM A536، همراه با درمان تولید کننده آن.
- یک نوار سختی با مکان اندازه گیری که به عنوان یک محدوده به جای یک هدف منفرد بیان می شود.
- نوع و موقعیت کوپن را آزمایش کنید، برای مثال یک بلوک کیل یا بلوک Y که جدا از قطعه ریخته می شود.
- محدودیت های ریزساختار: درصد گره، اندازه گرافیت و کسر قابل قبول فریت یا پرلیت.
- یک نیاز کاهش تنش در هر جایی که قطعه با تلورانس های محکم ماشین کاری شود.
- شرایط تحویل: به صورت ریخته گری، انفجار، تنش زدایی، ماشینکاری خشن یا تمام شده.
حالت های شکست ارزش طراحی را دارد
بیشتر مشکلات عملیات حرارتی، هندسه و مشکلات مقطع بسیار قبل از مشکلات کوره هستند.
- ترک خوردگی در گوشه های داخلی تیز و تغییرات ناگهانی بخش را خاموش کنید که با فیله ها و شعاع های سخاوتمندانه کاهش می یابد.
- اعوجاج در هنگام خاموش کردن، بدترین حالت در قسمت های بلند، نازک یا نامتقارن.
- لکه های نرم ناشی از تفکیک یا ریز انقباض، که به سختی پاسخ نابرابر می دهند.
- سطوح بدون کربوره یا پوستهدار پس از بازپخت در اتمسفر کنترلنشده، که بعداً بهعنوان تغییرات ماشینکاری ظاهر میشوند.
- استمرار بیش از حد، که استحکام را با آستنیت حفظ شده که می تواند تحت بار تغییر کند، مبادله می کند.
قبل از اینکه سفارش خرید را منتشر کنید
این سوالات تعیین می کنند که آیا مقاله اول با مقاله دهم مطابقت دارد یا خیر.
- کدام استاندارد و نمره در گواهینامه ظاهر می شود؟
- سختی در کجا اندازهگیری میشود و بر اساس چند قطعه ریختهگری در هر لات؟
- آیا کوپن آزمون به صورت جداگانه ریخته می شود و آیا گواهی این را می گوید؟
- چه تحریفی پس از درمان قابل قبول است؟
- آیا استرس تامین کننده پس از ماشینکاری خشن دوباره کاهش می یابد؟
- چه پنجره فرآیندی استفاده می شود و چگونه برای ردیابی ثبت می شود؟
عملیات حرارتی یک عملیات تکمیلی نیست که روی یک ریختهگری پیچ شود. این مرحله ای است که یک ریزش را به ماده تبدیل می کند. ماتریس را از روی کاری که قطعه انجام میدهد تصمیم بگیرید، شرایط مورد نیاز را با شرایطی که آزمایشگاه میتواند اندازهگیری کند بنویسید، و گواهی را بهعنوان مدرکی در مورد یک کوپن به جای وعدهای در مورد ریختهگری در نظر بگیرید. تأمینکنندگانی که زمانهای لرزش و خنککننده را کنترل میکنند، تمایل دارند بدون تردید به این سؤالات پاسخ دهند، زیرا بیشتر تغییرات در ریختهگریهای چدن داکتیل عملیات حرارتی شده از آنجا شروع میشود.