EN
دقت ریخته گری چدن داکتیل : چه چیزی تعیین می کند که آیا یک دسته ارسال می شود یا خیر
محفظه کمپرسور می تواند گواهی مواد کامل را داشته باشد و همچنان در مرکز ماشینکاری از بین برود. درجه درست بود، ندولاریت درست بود، و بازیگری هنوز قسمت اشتباه بود.
این شکاف بین ریختهگری سازگار و ریختهگری قابل استفاده، جایی است که اکثر پروژههای چدن داکتیل برنده یا از دست میروند. یک مظنه معمولاً با سه عدد می رسد: درجه، وزن و قیمت هر کیلوگرم. هیچ یک از این سه تصمیم نمی گیرند که آیا پروژه کار می کند یا خیر. چیزی که تعیین می کند این است که آیا ضخامت دیوار همان جایی که نقشه گفته می شود باقی می ماند یا خیر، آیا هزینه ماشینکاری از قسمتی به قسمت دیگر سازگار است یا خیر، و اینکه آیا اولین نصب فیکسچر به جای گزارش ضایعات، قطعات تولید می کند یا خیر.
بنابراین سوال مفید این نیست که کدام ریخته گری ارزان تر است. این است که ریخته گری می تواند سه یا چهار ویژگی را داشته باشد که فرآیند ماشینکاری شما به آن بستگی دارد، در حجمی که واقعاً سفارش می دهید. همه چیز زیر از آن نتیجه می شود.
دقت در واقع در چدن داکتیل به چه معناست
دقت is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- کنترل متالورژیکی: ندولار بودن تقریباً 85 درصد یا بهتر در قسمتی که به آن اهمیت میدهید، تعداد گرهها پایدار و نسبت فریت به پرلیت که با محدوده سختی نقاشی مطابقت دارد.
- کنترل ابعادی: موقعیت قابل تکرار چهره های ماشینکاری شده نسبت به یک مبنا انتخاب شده، نه صرفاً تحمل طول کلی سخاوتمندانه.
- سلامت داخلی: بدون تخلخل انقباض در بخش هایی که بار را حمل می کنند، فشار را نگه می دارند یا سوراخ می شوند و ضربه می زنند.
لایه های دوم و سوم جایی هستند که نقل قول ها از هم جدا می شوند. دو کارخانه ریختهگری میتوانند هم 500-7 را نقلقول کنند و هم آهن تمیز بریزند، در عین حال قطعاتی را تحویل دهند که رفتار متفاوتی در خط ماشینکاری دارند، زیرا یکی ضخامت پوسته استوانهای با دیواره نازک را کنترل میکند و دیگری آن را به عنوان متغیری در نظر میگیرد که خودش را مرتب میکند.
شما آهن را کیلویی نمی خرید. شما در حال خرید فاصله بین سطح ریختهگری و اولین برشی که ماشینکار شما برمیدارد، هستید.
بعد از اندازه گیری بخش، نمره را انتخاب کنید
ویژگی های منتشر شده از نوارهای تست استاندارد می آیند، نه از قسمت شما. اندازه بخش، سرعت سرد شدن فلز را تعیین میکند، و سرعت خنکسازی میزان پایان پرلیت را در ماتریس تعیین میکند. بنابراین، یک درجه انتخاب شده از یک برگه داده، زمانی که در یک هاب 60 میلی متری ریخته می شود، می تواند رفتار متفاوتی داشته باشد.
| درجه ISO 1083 | معادل ASTM A536 | استحکام کششی | بازدهی 0.2 درصد | ازدیاد طول | قطعات معمولی |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 مگاپاسکال | 250 مگاپاسکال | 15% | بدنه پمپ ها، محفظه سوپاپ ها، پوشش ها |
| 500-7 | 65-45-12 | 500 مگاپاسکال | 320 مگاپاسکال | 7% | صندلی های بلبرینگ، صندلی های روتور، میل لنگ |
| 600-3 | 80-55-06 | 600 مگاپاسکال | 370 مگاپاسکال | 3% | پایه های ماشین، ستون ها، براکت های بار |
| 700-2 | 100-70-03 | 700 مگاپاسکال | 420 مگاپاسکال | 2% | درج ها و راهنماهای حساس به سایش |
دو پیامد به دنبال دارد. اگر یک بخش سنگین به 600-3 نیاز دارد، منتظر مکالمه در مورد آلیاژسازی یا عملیات حرارتی باشید، زیرا خود بخش بر خلاف هدف عمل می کند. و ازدیاد طول عددی است که خریداران تمایل دارند از آن صرف نظر کنند. اغلب آن چیزی است که پیشبینی میکند که چگونه یک ریختهگری هنگام فشار دادن یک پرس یا چرخه حرارتی روی آن عمل میکند.
ماسه پوشش داده شده، ماسه رزین، ماسه سبز: فرآیند را با ویژگی مطابقت دهید
مسیر قالب گیری، تحمل قابل دستیابی، پرداخت سطح و هزینه ابزارآلات را قبل از اولین ریختن تعیین می کند. انتخاب دیرهنگام آن گران است، زیرا تغییر مسیر معمولاً به معنای الگوهای جدید است.
- ماسه سبز: کمترین هزینه الگو و اقتصاد خوب برای قطعات متوسط و بزرگ در حجم ثابت. دیوارهای نازک و هسته های تیز داخلی نیاز به کمک اضافی دارند.
- شن چسبانده شده با رزین (بدون پخت): یک زمین میانی جامد برای دسته های متوسط، با ثبات ابعادی بهتر از ماسه سبز و ابزار انعطاف پذیر.
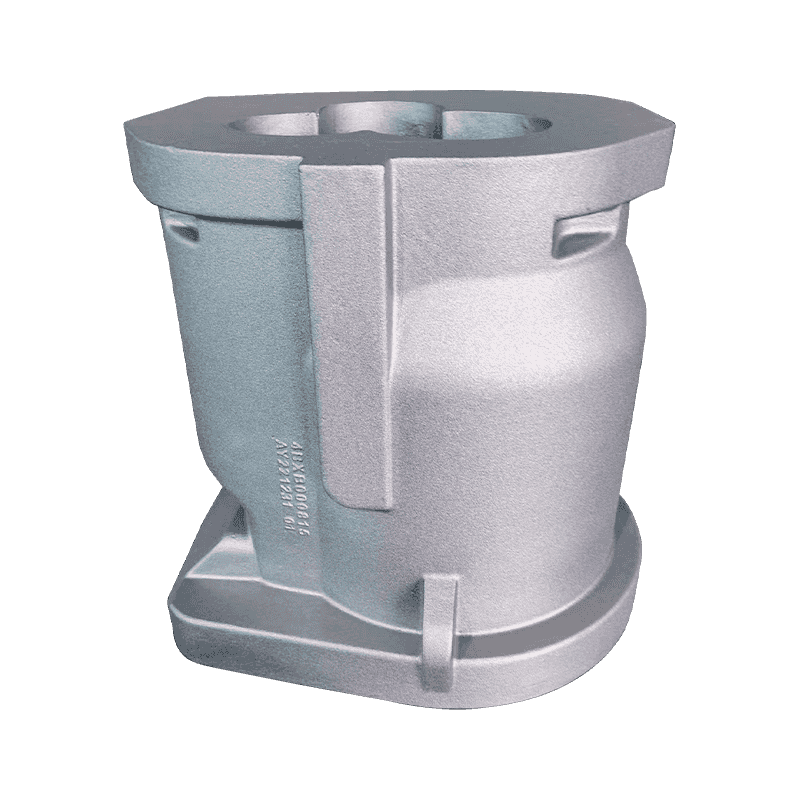
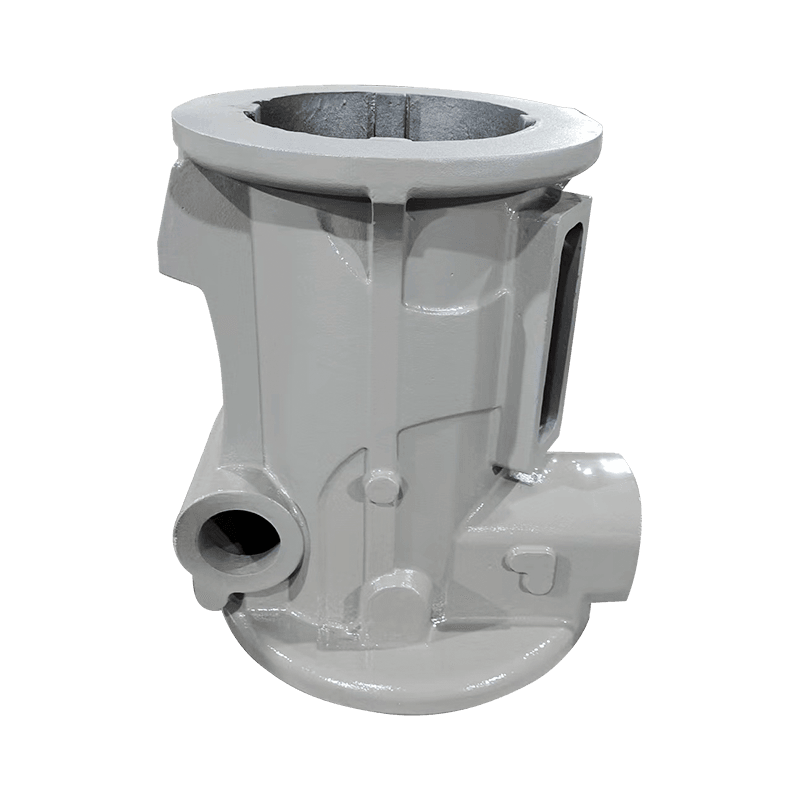
- ماسه روکش شده (پوسته): انتخاب معمولی برای قطعات دیواره نازک و با قابلیت تکرار بالا مانند سیلندرهای کمپرسور، که در آن قوام دیوار بیش از قیمت الگو اهمیت دارد.
- عملیات حرارتی: فرآیند قالبگیری نیست، بلکه بخشی از همان تصمیم است، زیرا نرمالسازی یا کاهش تنش، سختی و رفتار ابعادی را پس از ماشینکاری تغییر میدهد.
ادعاهای تسامح نیاز به یک کلاس دارند، نه یک صفت. تأمینکنندهای که میگوید «ما یک میلیمتر نگه میداریم» یک ویژگی واحد را توصیف میکند. بپرسید که کدام درجه تحمل برای ویژگی خاصی که دستگاه شما در آن قرار دارد اعمال می شود.
جایی که این ریخته گری ها در داخل ماشین تمام شده نشسته اند
به راحتی می توان قطعات را بر اساس شغلی که انجام می دهند مشخص کرد، زیرا در وهله اول معیارهای پذیرش به این ترتیب نوشته می شوند.
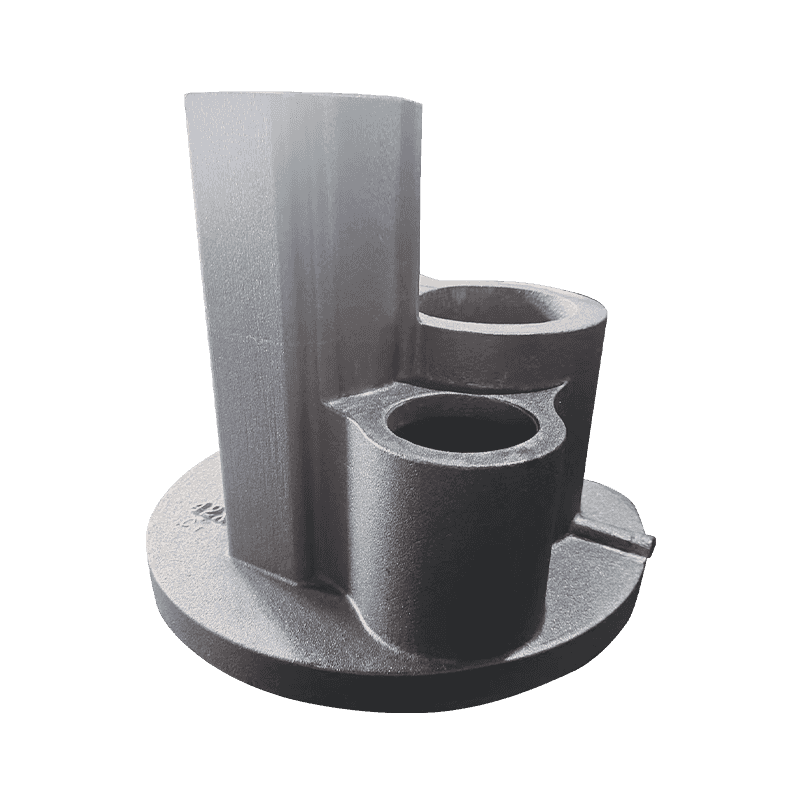
ریخته گری کمپرسور
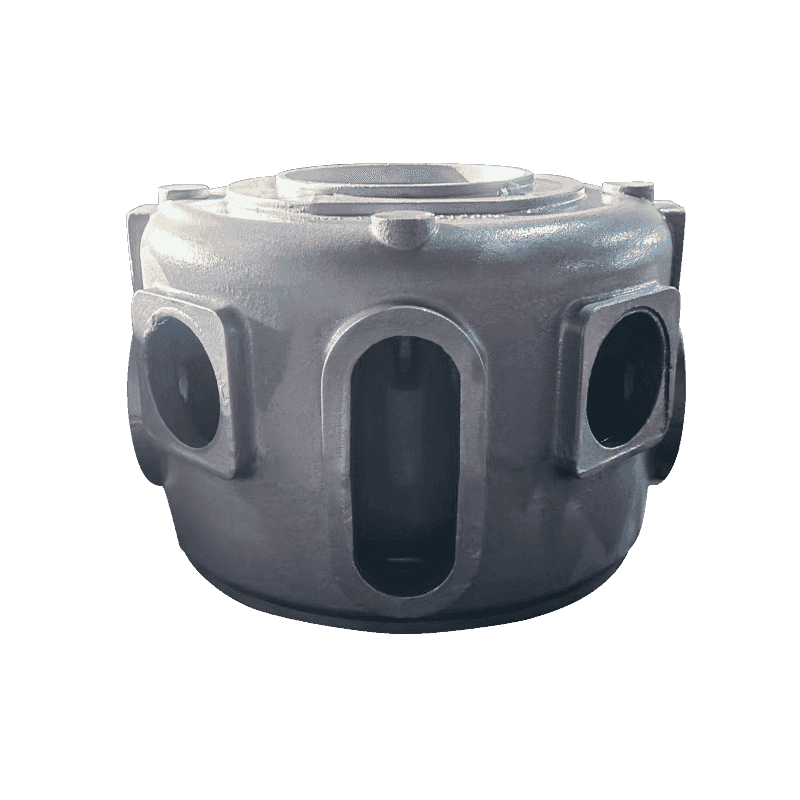
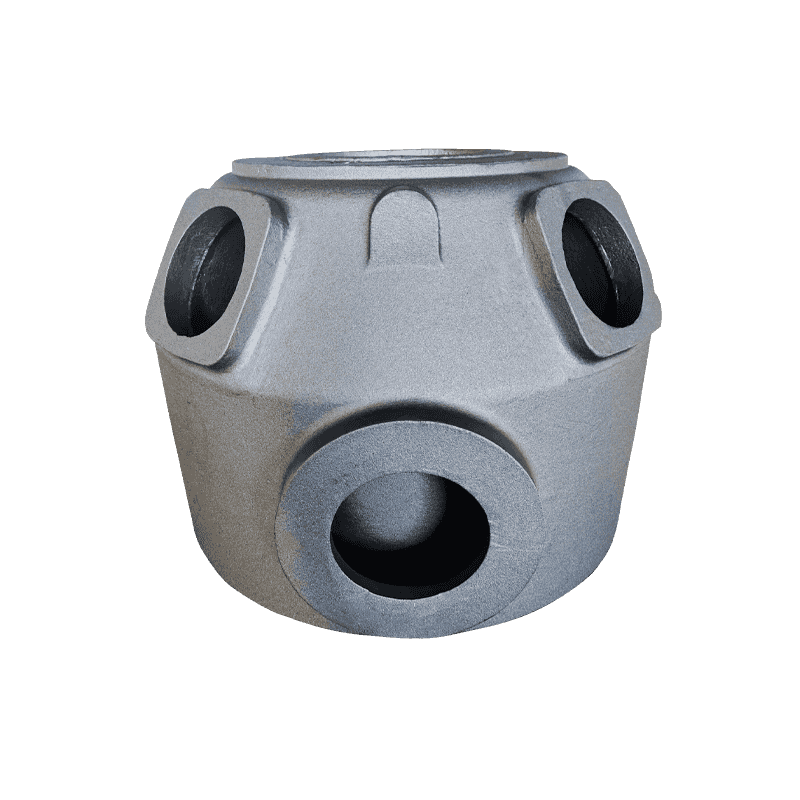
کار کمپرسور به آب بندی، تراز و مدیریت روغن ختم می شود. صندلیهای بلبرینگ، صندلیهای روتور، میل لنگ، سیلندرها، صندلیهای اگزوز و سطلهای روغن هر کدام به طور متفاوتی از کار میافتند: صندلیای که خیلی نرم است بیضی شکل میپوشد، دیواره سیلندر که حرکت میکند فشردهشدن را از دست میدهد، میل لنگ که منحرف میشود، بار پیشبار یاتاقان را نگه نمیدارد. چگونه شما تعادل قدرت و مقاومت در برابر سایش در یک صندلی یاتاقان یک نمونه معمولی از تصمیم گیری است که باید در مرحله ریخته گری گرفته شود، نه بعد از ماشین کاری.
ریخته گری پمپ و شیر
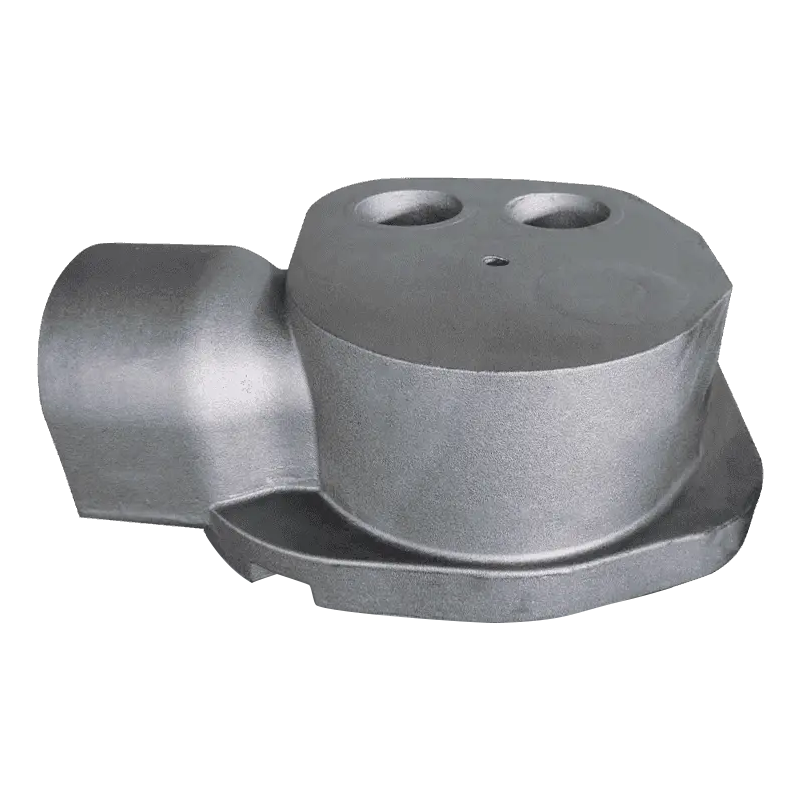
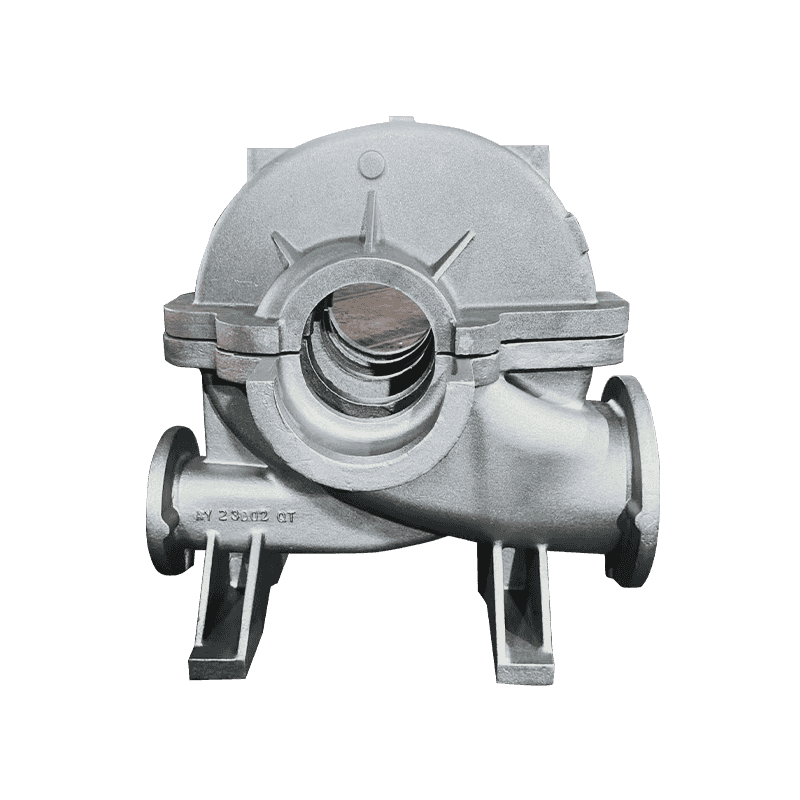
پمپهای جریان محوری، بدنههای پمپ، روکشهای پمپ دوتایی، بدنههای دریچه پمپ پیستونی و دیسکهای پمپ معمولاً در برابر فشار یا جریان بحرانی هستند. در اینجا آزمایش پذیرش اغلب یک آزمایش نشتی به همراه بررسی ضخامت دیوار است، که به این معنی است که کنترل تخلخل بیش از مقاومت کششی اهمیت دارد.
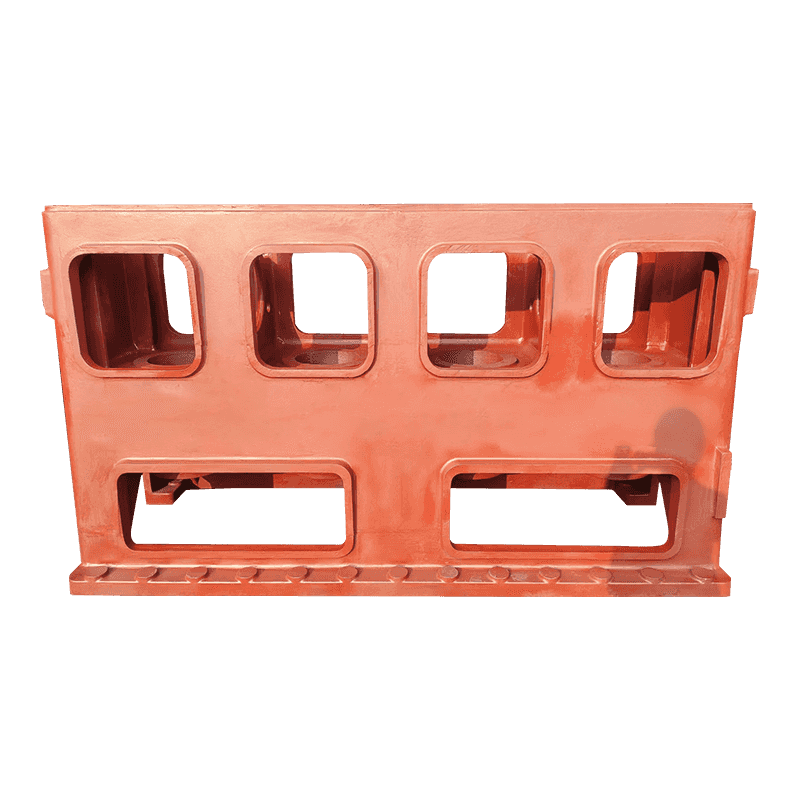
ریخته گری ماشین ابزار
پایهها و ستونها برعکس هستند: قطعات سنگین و بیصدا که ارزش واقعی آنها سختی و پایداری ابعادی در طول سالهای خدمت است. کاهش تنش و یکنواختی بخش بیش از تحمل خطی محکم اهمیت دارد.
قبل از تأیید نمونه چه چیزی را تأیید کنید
یک نمونه مقاله اول ثابت می کند که یک ریخته گری می تواند یک بار چه کاری انجام دهد. تایید باید درباره کاری باشد که هر بار می تواند انجام دهد. شش مورد بیشتر وزن را تحمل می کنند:
- ندولاریته بر روی یک بخش برش خورده از خود قطعه اندازه گیری می شود، نه تنها از یک نوار تست ریخته گری جداگانه.
- یک گزارش ابعادی به همان دادههایی که دستگاه شما استفاده میکند، با کلاس تحمل به صراحت ذکر شده است.
- ضخامت دیواره در نازک ترین بخش، حداقل بر روی سه قسمت از همان آبریز اندازه گیری می شود.
- محدوده سختی در سرتاسر دسته، زیرا گسترش بیشتر از حدود 30 HB معمولاً سیگنال خنکسازی یا عملیات حرارتی ناهموار را نشان میدهد.
- بررسی سلامت در مقاطع تحمل بار یا فشار تنگ، با آزمایش اولتراسونیک یا با برش دادن یک قطعه قربانی.
- قابلیت ردیابی از شماره حرارتی تا تاریخ ریزش تا دسته عملیات حرارتی، بنابراین مشکلی که بعداً پیدا میشود را میتوان به سرعت کاهش داد.
اگر آن شش مورد بدون دو بار درخواست در گزارش مقاله اول ظاهر میشوند، بیشتر مواردی را که برای ثبت سفارش مجدد با اطمینان نیاز دارید در اختیار دارید.
ریخته گری خریداری شده بر اساس قیمت به تنهایی گران ترین آنها هستند. دو درصد قیمت واحد پایینتر به ندرت از یک ماشینکاری مجدد، یک دسته جایگزینی حملونقل هوایی یا یک خط مونتاژ متوقف میماند.
آنچه در واقع قیمت را حرکت می دهد
قیمت واحد آخرین عددی است که باید به آن نگاه کرد، زیرا از شش عدد دیگر مونتاژ شده است.
- استهلاک الگو و جعبه اصلی، در اندازه دسته ای پخش شده است.
- کمک هزینه ماشینکاری: 3 میلی متر اضافی روی یک صفحه بزرگ وزن واقعی، فلز واقعی و زمان واقعی برش است.
- مسیر متالورژی: آلیاژسازی و عملیات حرارتی مورد نیاز برای رسیدن به درجه در بخش سنگین.
- دامنه بازرسی: گزارشهای ابعادی، آزمایشهای اولتراسونیک و نمونههای برششده، همگی هزینه را افزایش میدهند و همگی خطر را کاهش میدهند.
- نرخ ضایعات در قطعات دیواره نازک، جایی که شن و ماسه پوشش داده شده تمایل دارد هزینه ابزار خود را بازگرداند.
- حمل و نقل بسته بندی و صادرات برای قطعات با دیواره های نازک و چهره های ماشینکاری شده تمام شده.
خریداری که این شش مورد را درک کند می تواند با حقایق مذاکره کند. خریداری که فقط عدد هر کیلوگرم را مقایسه می کند، در حال مذاکره با عددی است که ریخته گری کنترل می کند.
دقت ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
سپس به ترتیب درست کار کنید: روی مبدأ ماشین کاری قرار دهید، به ریخته گری برگردید و اجازه دهید فرآیند درجه بندی و قالب گیری دنبال شود. این سفارش به ندرت شکست می خورد.