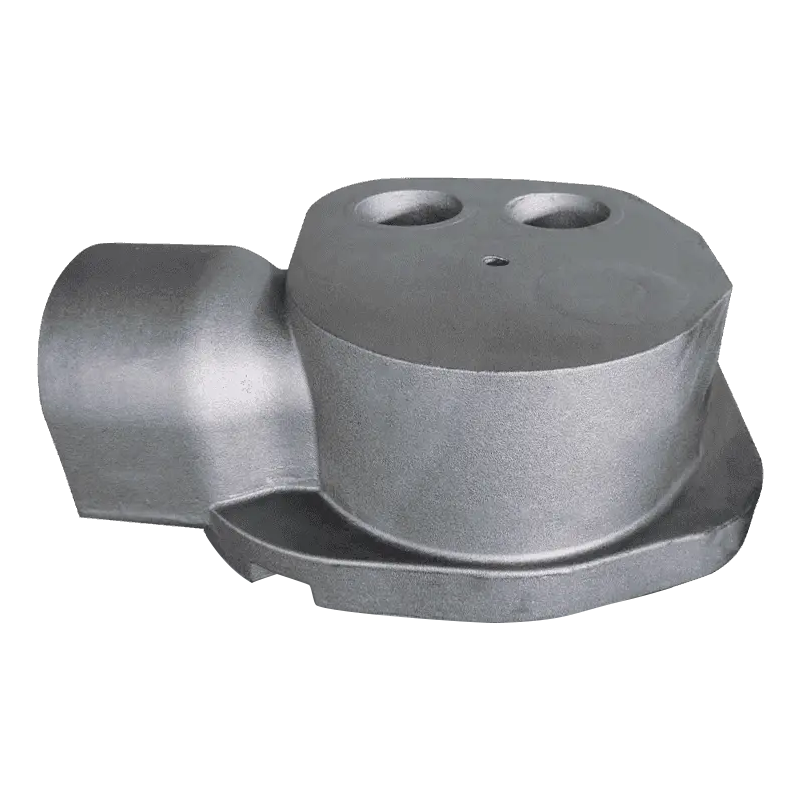
EN
ماشینکاری ریخته گری چدن داکتیل : چه چیزی هزینه هر قطعه را تعیین می کند
گرافیت گرهدار باعث میشود آهن شکلپذیر قوی، سخت و ارزش مشخص کردن باشد. همچنین تراشه ها را رشته ای، گرما سرسخت و پنجره تحمل را باریک تر از آنچه اکثر نقاشی ها اذعان می کنند، می کند. کنترل درجه و فیکسچر بیش از هر کاتالوگ درج تصمیم می گیرد.
دو محفظه یاتاقان، که در یک هفته از یک الگوی ریختهگری میشوند، میتوانند مانند دو ماده متفاوت در یک دستگاه رفتار کنند. یکی تمیز با سرعت 220 متر در دقیقه سوراخ می کند. دیگری قبل از اینکه ابزار به عمق کامل برسد، گوشه درج را مات می کند. برنامه هرگز تغییر نکرد. ریخته گری انجام شد: یک بخش پرلیت سنگین در نزدیکی یک رایزر، یک پوست سرد روی یک دنده نازک، یا یک چرخش 40 HBW در سراسر دسته.
متالورژی سقف را تنظیم می کند، تثبیت کننده کف را تنظیم می کند و داده های برش فقط در داخل پنجره بین آنها کار می کند.
چرا ماشین های چدن داکتیل با آهن خاکستری متفاوت هستند؟
در آهن خاکستری، گرافیت ورقههایی را تشکیل میدهد که مانند هزاران تراشهشکن داخلی در داخل ماتریس قرار میگیرند. تراشه ها کوتاه می شوند و برش سبک می شود. تیمار منیزیم آن گرافیت را به گرههایی تبدیل میکند که به آهن داکتیل استحکام و ازدیاد طول میدهد و همچنین شکستن تراشههای داخلی را از بین میبرد.
در دستگاه، نتیجه قابل پیشبینی است: تراشههای طولانیتر، رشتهای، نیروهای برشی بیشتر در همان عمق برش، و گرمای بیشتری در لبه برش نگه داشته میشود، زیرا تراشه مقدار کمتری از آن را با خود میبرد. سپس ماتریس اطراف آن گره ها نحوه پوشیدن ابزار را تعیین می کند.
- فریتی، حدود 170-210 HBW. نرم و لطیف؛ لبه ساخته شده، پوشش های لکه دار و ابعاد دریفت با سرعت کم.
- پرلیتیک، حدود 230-290 HBW. ساینده؛ فرسودگی پهلوها و ساییدگی بریدگی بیشتر می شود و با بالا رفتن سختی عمر ابزار به سرعت کاهش می یابد.
- ساختار ترکیبی به عنوان بازیگر. یک درجه می تواند 200 HBW را در فلنج نازک و 250 HBW را در یک باس سنگین بخواند، صرفاً به این دلیل که نرخ خنک کننده متفاوت است.
- ندولاریته و تعداد ندول ها. ماشین های گرافیت خوب و با تعداد بالا به طور مداوم. گرافیت درشت یا منحط مدتها قبل از تبدیل شدن به یک مشکل استحکام به یک مشکل ماشینکاری تبدیل می شود.
دو قطعه ریخته گری می توانند مهر درجه یکسانی داشته باشند و هنوز 40 HBW تفاوت دارند. این تفاوت هرگز در نقاشی ظاهر نمی شود. در درج فاکتور ظاهر می شود.
یک نکته ارزش تکرار دارد: ریزدانه های چدن شکل پذیر بی ضرر نیستند. خشن کردن خشک، گرد و غبار ریز غنی از گرافیت تولید می کند، بنابراین استخراج در برش به فرآیند تعلق دارد، نه به خانه داری.
برش پارامترهایی که در طبقه مغازه حفظ می شوند
ارقام زیر نقطه شروع کاربید پوشش داده شده در یک ماشین سفت و سخت هستند، نه وعده. چدن داکتیل سریعتر از فولاد کم کربن و کندتر از آهن خاکستری با همان سختی برش می خورد، و پخش داخل یک دسته معمولاً بیشتر از پهنای بین گریدها است.
| وضعیت | سختی معمولی | سرعت چرخش | خوراک | یادداشت ها |
|---|---|---|---|---|
| فریتیک، به عنوان ریخته گری | 170-210 HBW | 220-300 متر در دقیقه | 0.25-0.40 میلی متر / دور | چنگک زدن مثبت تیز؛ عمق زبری را بالای 2 میلی متر نگه دارید تا لبه زیر پوست بماند |
| پرلیت، به عنوان بازیگر | 230-290 HBW | 150-220 متر در دقیقه | 0.20-0.35 میلی متر / دور | بستر سخت با پوشش TiAlN یا Al2O3. به جای بریدگی انتظار سایش پهلو را داشته باشید |
| آستمپر شده یا سرد شده | 300-380 HBW | 80-150 متر در دقیقه | 0.15-0.25 میلی متر / دور | CBN یا سرامیک ویسکر؛ سختی بیشتر از سرعت مهم است |
| بریدگی قطع شده یا پوست سنگین | متفاوت است | کاهش 25-35٪ | 0.15-0.25 میلی متر / دور | چنگک زدن منفی و لبه قوی؛ هرگز اجازه ندهید ابزار در برش ساکن شود |
- اولین پاس را زیر پوست گچ گرفته نگه دارید. تمیز کردن سطح سرد قابل اطمینان ترین راه برای شکستن لبه است.
- پایان را تنها با خوراک دنبال نکنید. در چدن داکتیل، پرداخت به دلیل سرعت و وضوح لبه بیشتر از تغذیه سبک تر بهبود می یابد.
- فرز: برش را در جایی که تنظیمات اجازه می دهد بالا برید، تغذیه هر دندان را بالا نگه دارید و به جای برش دادن مجدد، ریزدانه ها را پاک کنید.
- سختی دسته ورودی را بررسی کنید، نه تنها در اولین مقاله. دسته ای که 30 HBW بالاتر از نمونه اجرا می شود، برنامه ای را که روی آن نمونه اثبات شده است، شکست می دهد.
محدوده سختی را در سفارش خرید قرار دهید. باند 170-230 HBW یک دستورالعمل ماشینکاری است به همان اندازه که یک دستورالعمل متالورژی است، و توافق کردن قبل از ریختهگری بسیار آسانتر از بحث در مورد بعد از یک مشکل عمر ابزار است.
Casting Skin، Chill and the First Pass
یک یا دو میلی متر بیرونی ریخته گری شن و ماسه، ماده ای نیست که درج شما برای آن انتخاب شده است. این لایه می تواند یک منطقه سرد از یک قالب سرد، ماسه سوخته، اکسیدها و اجزای کوچک را نگه دارد. برداشتن آن با یک پاس پایانی سبک باعث ساییدگی ابزار به جای بریدن می شود و مالش لبه ها را از بین می برد.
مواظب نقاط سخت در نزدیکی رایزرها و دنده های نازک باشید. آنها می توانند به خوبی بالاتر از سختی دسته ای اعلام شده بنشینند. اگر همان نقطه روی هر قسمت جیغ می کشد و تغییر رنگ می دهد، ابتدا آن را به عنوان یک مسئله الگو و خنک کننده در نظر بگیرید. تغییر درجه درج فقط چند قسمت بعد خرابی را جابجا می کند.
- روی سطحی قرار بگیرید که به هر حال ماشین کاری می شود، یا یک پد ماشینکاری شده را به عنوان مبدأ مشخص کنید.
- مستقیماً از زیر هر گیره پشتیبانی کنید. چدن داکتیل به اندازه ای انعطاف پذیر است که تحت بار گیره به فنر می رسد و این انحراف را تا زمانی که گیره ها جدا شوند حفظ می کند.
- از تکیه گاه سه نقطه ای به همراه جک های قابل تنظیم روی پایه ها و ستون های بلند استفاده کنید و قبل از سفت کردن هر چیزی، تکان خوردن را بررسی کنید.
- خشن، رها کنید، سپس تمام کنید. اگر قطعه پس از خشن کردن حرکت کند، آن حرکت در طرح فرآیند تعلق دارد، نه در یادداشت دوباره کاری.
حفره ها، پایه ها و مسکن هایی که باید متحدالمرکز بمانند
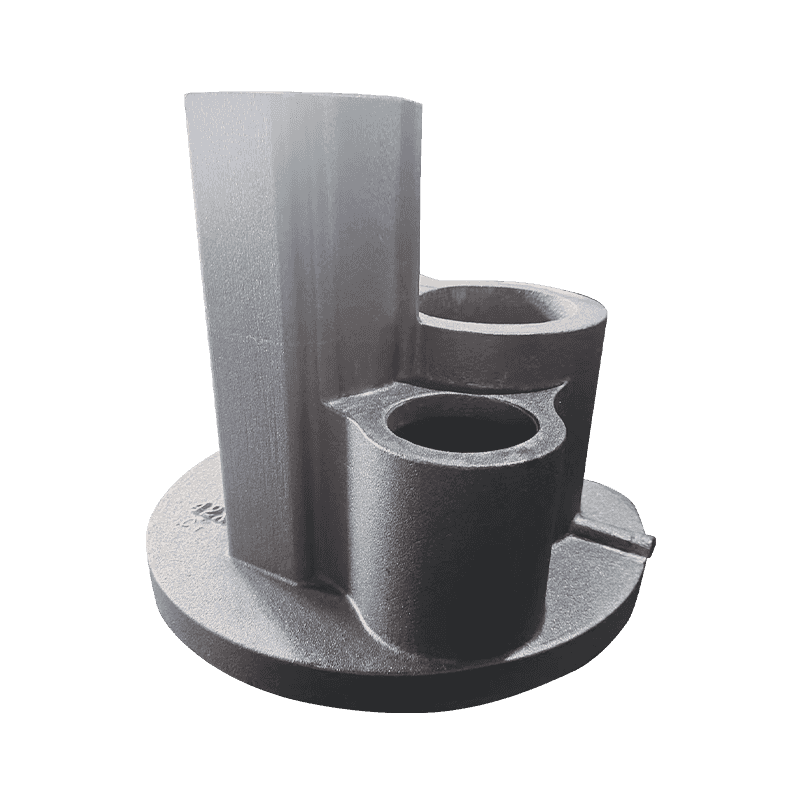
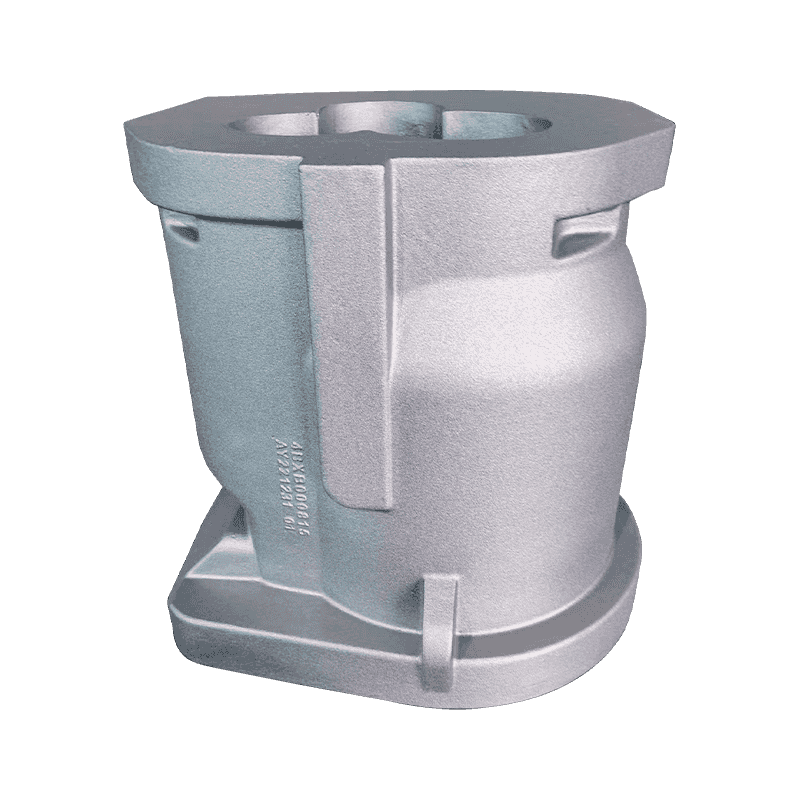
اکثر موارد رد در ریختهگریهای چدن داکتیل ماشینکاری شده هندسی هستند، نه آرایشی. بدنه کمپرسور یک صفحه نصب، یک سوراخ اصلی و چندین صندلی شفت را به هم متصل می کند. نشان دهید که سوراخ از یک صورت ریختهگری خام و تلورانسی که واقعاً روی آن کار میکنید مربوط به الگو است، نه ماشین.
دنبالهای که ادامه مییابد غیر جذاب است: چهرههای مبدأ را خشن کنید، بگذارید ریختهگری حل شود، سپس سوراخ را تمام کنید و هر صندلی مرتبط را از آن ماشین کنید. استحکام بیشتر چدن داکتیل به طراحان این امکان را میدهد که دیوارها را در مقایسه با آهن خاکستری نازک کنند، که به وزن کمک میکند و به ثبات آسیب میرساند، زیرا محفظه نازک تحت گیره منحرف میشود و پس از برش شل میشود.
کمک هزینه ماشینکاری نیمه دیگر این گفتگو است. کمک هزینه خیلی کم باعث ایجاد یک پاس مالشی کم عمق می شود. بیش از حد به معنای عملیات زبری اضافی و شانس بیشتر برای باز شدن تخلخل است.
| اندازه ریخته گری (حداکثر ابعاد) | کمک هزینه تک چهره | قطعات معمولی |
|---|---|---|
| تا 150 میلی متر | 2-3 میلی متر | روکش ها، محفظه های کوچک، لنت های ماشین کاری شده |
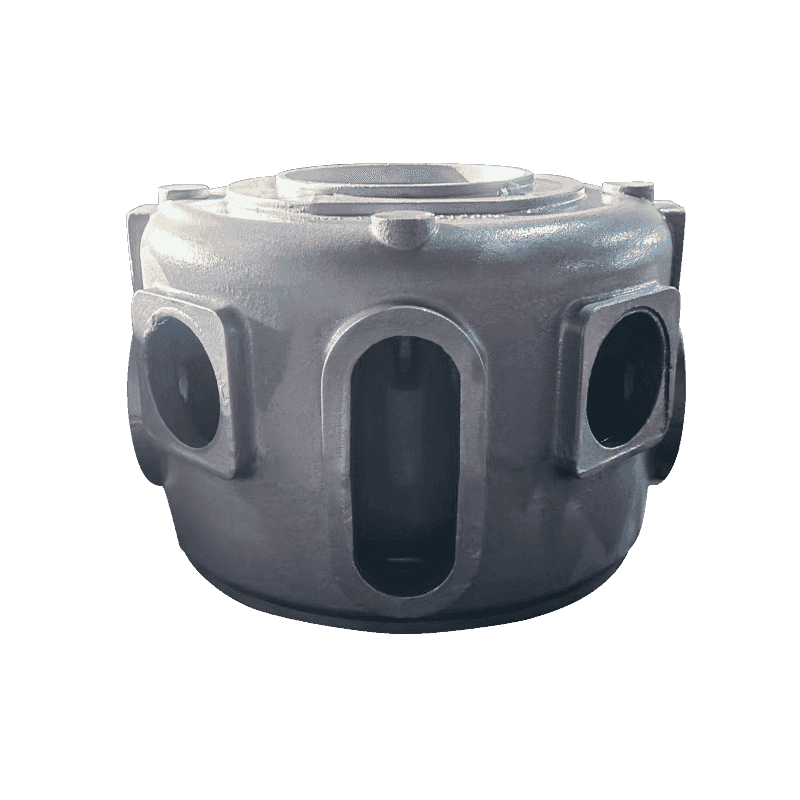
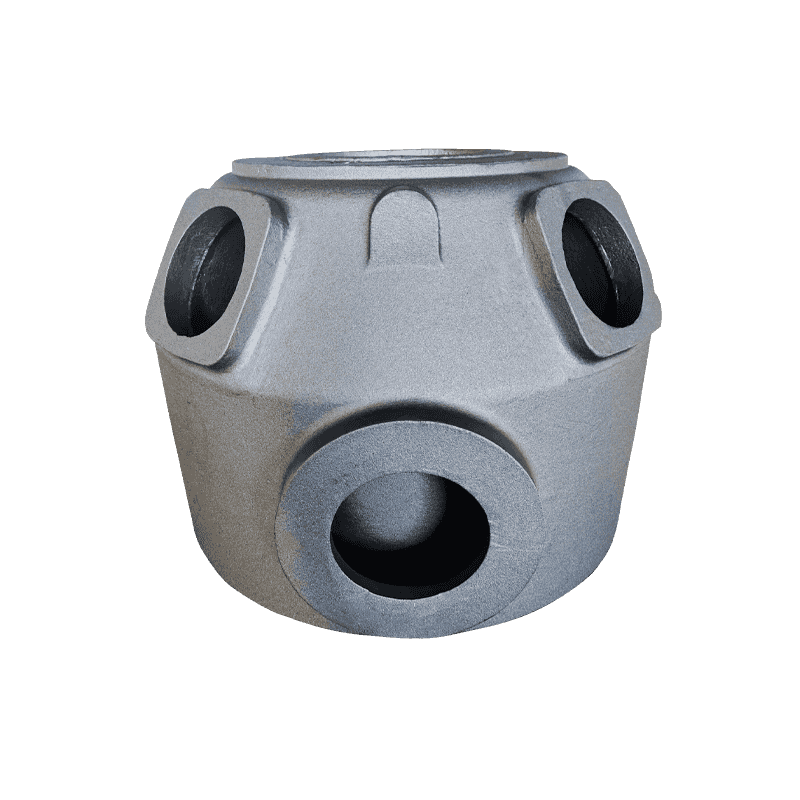
| 150-500 میلی متر | 3-5 میلی متر | بدنه پمپ، محفظه یاتاقان، بدنه شیر |
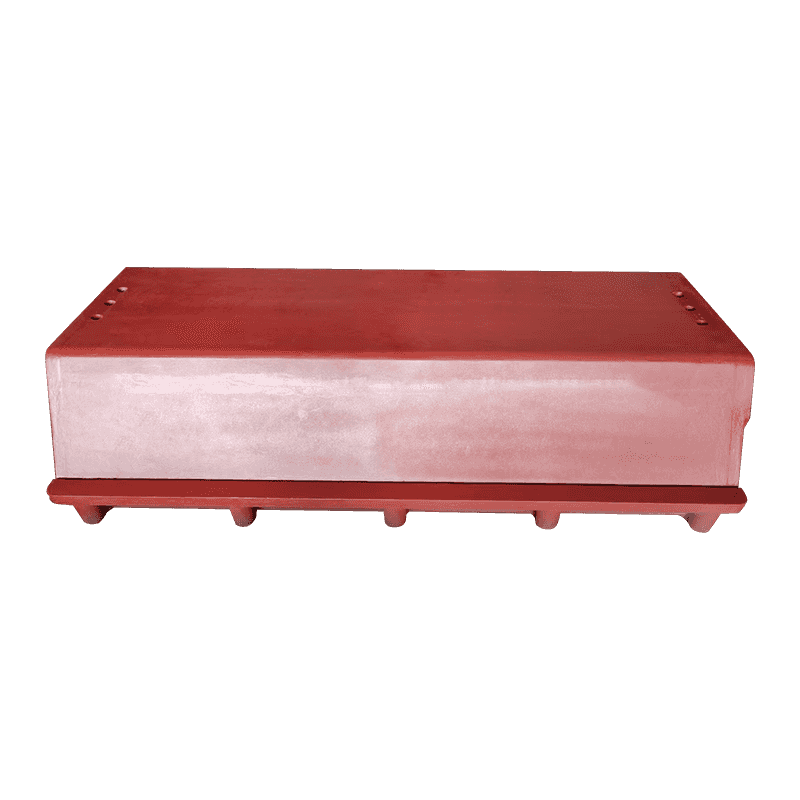
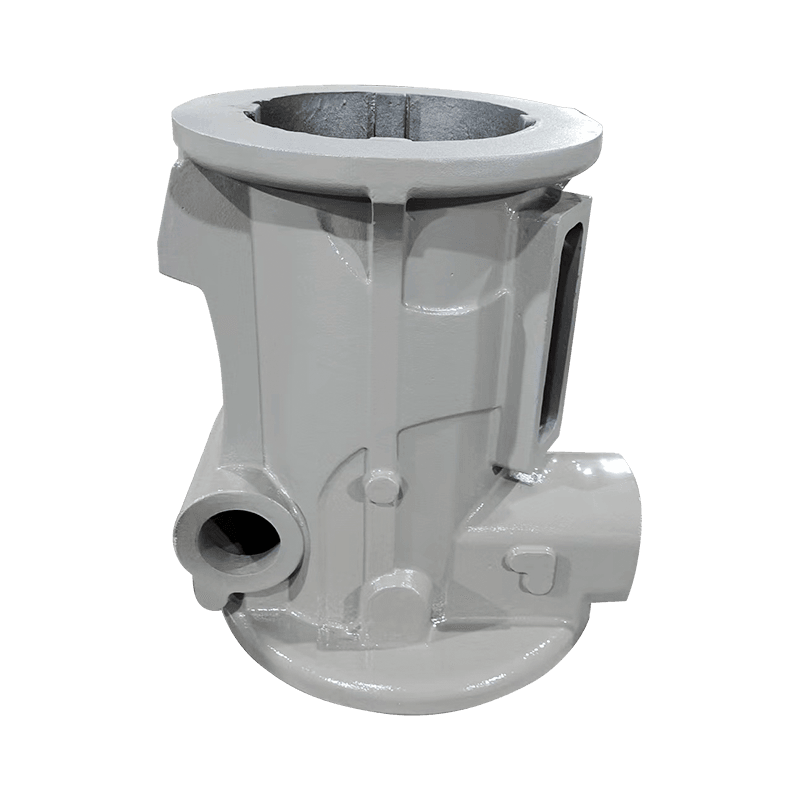
| 500-1500 میلی متر | 5-8 میلی متر | بدنه کمپرسور، پایه ماشین |
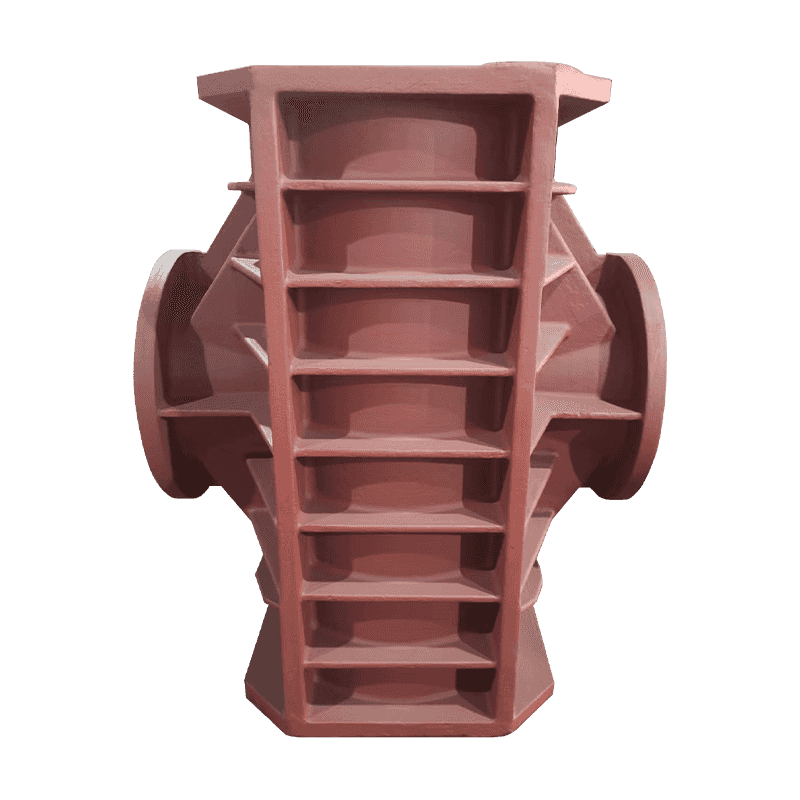
| بیش از 1500 میلی متر | 8-12 میلی متر | ستون ها و قاب های بزرگ |
قاب ها و ستون ها: جایی که لرزش پایان را تعیین می کند
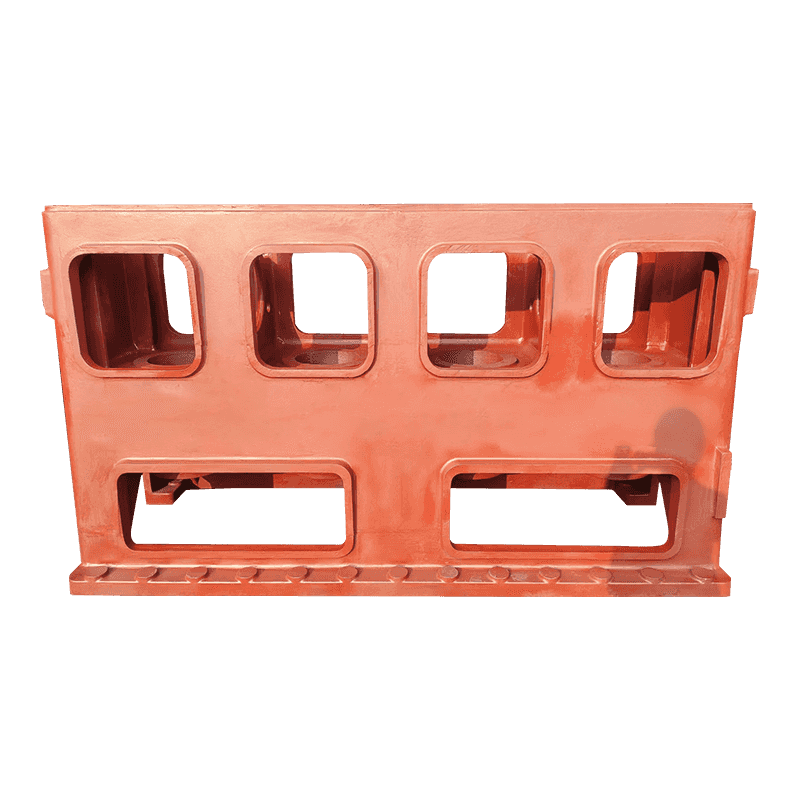
سازندگان ماشین ابزار به دلایلی که در برش نمایان می شود، بین آهن خاکستری و شکل پذیر انتخاب می کنند. گرافیت پولکی در آهن خاکستری ارتعاش را به طور موثری به گرما تبدیل می کند، بنابراین تخت ها و سرسره هایی که باید آرام بمانند اغلب آهن خاکستری هستند. گرافیت گرهدار مقداری از این میرایی را کاهش میدهد، اما استحکام و سختی بیشتری به همراه میآورد، به همین دلیل است که ستونها و سازههای تحت بار خمشی غالباً چدن شکلپذیر هستند.
برای ماشینکار، این بدان معناست که یک ریختهگری بزرگ قبل از اینکه بتواند دقیق باشد، باید پایدار باشد. تعادل حرارتی با کارگاه به اندازه گیره اهمیت دارد: یک ستون سرد و گرم تمام شده با ماشینکاری خشن بین عملیات حرکت می کند. تصویر گسترده تر از چگونگی کیفیت ریخته گری به دقت ماشینکاری کمک می کند ارزش خواندن را قبل از منجمد شدن نقاشی دارد.
در عمل: ابتدا صفحه نصب را ماشین کنید، صندلی های ریل را از روی آن مشخص کنید و پاس پایانی را نگه دارید تا قطعه از حرکت باز بماند. در تلورانس های سخت، در دو روز مختلف اندازه گیری کنید.
بدنه پمپ و شیر: ضخامت دیوار و مسیرهای نشتی
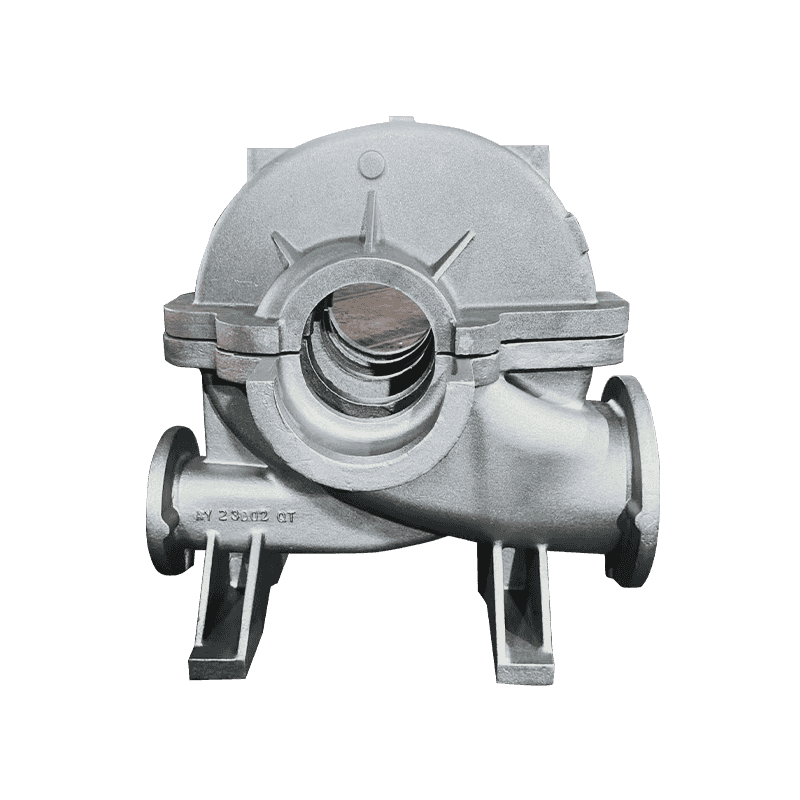
محفظه های پمپ و بدنه شیرها مرزهای فشار هستند، بنابراین یک نقص پنهان هزینه سنگینی دارد. منافذی که در دیوار دفن شده است ریخته گری است. همان منافذی که توسط میلهای خسته کننده باز میشود، قطعهای از کار افتاده است که ساعتهای ماشینکاری قبلاً روی آن سرمایهگذاری شده است.
دو عادت این خطر را کاهش می دهد. بررسی غیرمخرب مرزهای فشار را قبل از ماشین کاری به جای بعد از آن مشخص کنید، زیرا رادیوگرافی یا آزمایش اولتراسونیک روی یک ریخته گری خشن هزینه بسیار کمتری نسبت به یک قطعه تمام شده با صفحه مهر و موم گریان دارد. و صافی و موازی بودن نقشه را برای وجه های فلنج و سوراخ های مهر و موم قرار دهید، زیرا تلورانس های ابعاد عمومی به ندرت ویژگی هایی را که در واقع نشت می کند کنترل می کنند.
چدن داکتیل جایگاه خود را در اینجا با تحمل چکش آب، چرخه حرارتی و نوک فشاری که باعث شکستن مواد شکننده تر می شود، به دست می آورد. نتیجه ماشینکاری ساده است: صورت های مهر و موم و دایره های پیچ باید هندسه خود را پس از آزمایش هیدرولیک، نه تنها روی نیمکت، حفظ کنند.
قبل از اولین برش چه چیزی حل شود
ماشینکاری مطمئن قطعات ریخته گری چدن داکتیل بیشتر یک عادت خرید است تا یک راز ابزار. این نکات را در دستور قرار دهید و طبقه مغازه حدس زدن را متوقف می کند:
- یک درجه به اضافه یک محدوده سختی، با ذکر مکان آزمایش.
- کمک هزینه ماشینکاری بر اساس ویژگی، نه یک رقم کامل.
- تعریف مبنا، و اینکه آیا مبدأ به صورت ریختهگری یا ماشینکاری شده است.
- معیارهای پذیرش تخلخل در سطوح تحت فشار و آب بندی.
- تایید نمونه که شامل نقشه سختی از یک قسمت برش شده است.
بازده: هنگامی که گسترش سختی کنترل می شود و داده ها توافق می شود، ماشین های چدن شکل پذیر با سرعت های قابل پیش بینی با عمر ابزار قابل پیش بینی. متغیری که باقی می ماند متغیری است که شما انتخاب کرده اید که باز بماند.
Haian Aoyu Machinery Manufacturing، ریخته گری چدن داکتیل و خاکستری را برای سازندگان کمپرسور، پمپ، شیر و ماشین ابزار تولید می کند، با تقریباً 20000 تن ظرفیت ریخته گری سالانه و تجربه صادرات در سراسر اروپا، ژاپن و آمریکای شمالی. می توانید مرور کنید دامنه کامل ریخته گری قبل از اینکه نقاشی را روی میز یک تامین کننده قرار دهید، پشت این قسمت ها قرار دهید.